

Tennbronsbussning för gruvutrustning använder koppar av hög renhet som basmaterial och ...
Hem / Nyheter / Branschnyheter / Snäckväxelguide: Varför kopparsnäckhjulsuppsättningar håller längre
Fartygsframdrivnings- och tätningsanordning
Havsborrning och lyftutrustning för fartygsslussar
Gruvutrustning
Byggmaskiner
Olja och gas, metallurgisk utrustning
A maskredskap axel, vanligtvis tillverkad av härdat stål, fungerar bäst när det paras ihop med en kopparmaskväxel , vanligtvis gjuten i brons eller mässingslegering, snarare än en samma metallkombination. Denna olika metallparning minskar friktionen, leder bort värmen mer effektivt och förhindrar att de två rörliga delarna kläms. För applikationer som kräver höga reduktionsförhållanden och tyst drift, förblir en snäckväxel av stål matchad med en kopparsnäckväxel standardkonfigurationen för växellådor, hissar och precisionsmaskineri.
A maskredskap axeln är en spiralgängad cylindrisk stång som går i ingrepp med ett kugghjul som kallas snäckväxeln, och omvandlar rotationsrörelser mellan vinkelräta axlar samtidigt som den uppnår betydande hastighetsminskning i ett kompakt utrymme. Eftersom glidkontakten mellan axelgängorna och kugghjulen genererar kontinuerlig friktion, bestämmer materialvalet för båda komponenterna direkt systemets livslängd och effektivitet.
Den kopparmaskväxel spelar en kritisk roll i denna sammankoppling eftersom kopparlegeringar, särskilt brons, har naturligt låga friktionskoefficienter mot stål och har självsmörjande egenskaper under gränssmörjningsförhållanden. Detta är anledningen till att snäckaxeln nästan alltid är härdat stål medan matchningsväxeln är kopparbaserad, snarare än att vända materialtilldelningen.
Användning av två härdade stålkomponenter tillsammans i en snäckdrift leder ofta till för tidig skärning och kärvning på grund av liknande kristallina strukturer som svetsar ihop under tryck. En kopparsnäckväxel undviker detta felläge helt, eftersom dess mjukare, mer sega struktur absorberar mikrochockbelastningar medan den hårdare stålaxeln motstår deformation.
Inte alla kopparmaskredskap använder samma legeringssammansättning. Tabellen nedan jämför vanliga brons- och mässingsalternativ som används tillsammans med en snäckväxel i industriella och precisionsapplikationer.
| Legeringstyp | Primär sammansättning | Lastkapacitet | Bästa applikationen |
|---|---|---|---|
| Plåtbrons | Koppar, tenn, zink | Hög | Tunga industriella växellådor, hissar |
| Fosfor brons | Koppar, tenn, fosfor | Hög | Precisionsinstrument, drivningar med lågt spel |
| Aluminium brons | Koppar, aluminium, järn | Mycket hög | Marin utrustning, korrosiva miljöer |
| Mangan brons | Koppar, Zink, Mangan | Medium till Hög | Allmänna industrimaskiner |
| Mässing | Koppar, Zink | Medium | Lätta växelreducerare, kostnadskänsliga konstruktioner |
Tennbrons och fosforbrons förblir de mest specificerade kopparsnäckdrevslegeringarna eftersom deras tenninnehåll förbättrar både slitstyrka och bärförmåga jämfört med standardmässing, vilket är anledningen till att de dominerar applikationer där snäckhjulsaxeln upplever kontinuerligt ingrepp.
Utöver materialvalet påverkar flera tekniska parametrar hur väl en snäckväxel och dess passande kopparsnäckväxel fungerar tillsammans under verkliga driftsförhållanden.
Den lead angle of the worm gear shaft determines whether the system is self locking, meaning the gear cannot back drive the shaft. Ledningsvinklar under 6 grader ger vanligtvis självlåsande beteende , vilket är värdefullt i lyftredskap där det krävs att hålla en last utan broms.
Centrumavstånd mellan snäckväxelaxeln och kopparmaskväxel axeln, i kombination med antalet kuggar, bestämmer det totala reduktionsförhållandet. Snäckaxlar för enkelstart uppnår vanligtvis utväxlingar mellan 10 till 1 och 100 till 1 i ett steg med en enda växel, vilket vida överstiger vad standard cylindriska växlar kan erbjuda i samma fotavtryck.
En snäckväxelaxel med slipad och polerad gängyta, vanligtvis härdad till 58 till 62 HRC, minskar slitaget på de mjukare kopparsnäckväxlarnas tänder avsevärt. Grovare axelfinish påskyndar slitaget av kuggar även när rätt bronslegering väljs.
Att matcha en snäckväxelaxel med rätt kopparsnäckväxel kräver att man utvärderar flera driftsförhållanden innan man slutför ett design- eller köpbeslut.
Fältdata från industriella redskapstillämpningar visar det korrekt smorda snäckväxlar i brons kan uppnå en livslängd som överstiger 20 000 drifttimmar , jämfört med betydligt kortare livslängder när material som inte passar ihop eller otillräcklig smörjning används.
Korrekt installation och löpande underhåll förlänger livslängden för både snäckväxeln och kopparsnäckdrevet, vilket minskar oplanerade stillestånd i produktionsmiljöer.
Den manufacturing process used to produce a kopparmaskväxel påverkar avsevärt dess inre kornstruktur och långtidshållbarhet när den paras ihop med en snäckväxel.
Sandgjutning är fortfarande en vanlig metod för att tillverka snäckväxelämnen i koppar, och erbjuder flexibilitet för olika storlekar innan den slutliga bearbetningen etablerar exakt tandgeometri och ytfinish.
Centrifugalgjutning ger en tätare, mer enhetlig kornstruktur i kopparsnäckdrevet genom att använda rotationskraft under stelning, vilket kan förbättra de mekaniska egenskaperna jämfört med vanliga statiska gjutningsmetoder.
Att välja leverantör för snäckväxel och kopparsnäckväxelkomponenter innebär mer än att jämföra pris per enhet. Konsekvent legeringssammansättning, dimensionsnoggrannhet och dokumenterad hårdhetstestning bidrar alla till förutsägbar prestanda när växelsatsen väl är installerad i ett fungerande system.
Köpare bör begära materialcertifiering för snäckväxellegeringen av koppar tillsammans med dimensionella inspektionsrapporter, eftersom variationer i tenninnehåll så små som en procent kan mätbart påverka slitstyrkan över växelsatsens livslängd.
En tillverkare som erbjuder ett komplett sortiment av kombinationer av snäckväxel och kopparsnäckväxel, tillsammans med anpassade gjutningsmöjligheter för specifika legerings- och storlekskrav, gör det lättare för ingenjörer att köpa matchade, kompatibla komponenter från en enda pålitlig produktionskälla snarare än att kombinera delar från inkonsekventa leverantörer.
En transportörs drivmotor går tyst i tre år och börjar sedan mullra i låg hastighet och brumma i hög hastighet. Underhållspersonalen drar i ändklockan och inuti sitter en bronscylinder stor som ...
View MoreEtt underhållsteam för stenbrott pressar in ett 60 mm hål i bronsflänslager i en remskiva för transportörhuvudet, drar åt husbultarna och finner att flänsen är sprucken inom en månad. Bronset va...
View MoreFöreställ dig en 5 MW kulkvarn i en gruvanläggning. Axeln är över 300 mm i diameter, roterar med några hundra varv per minut och bär en tung radiell belastning. Komponenten som håller den igång ...
View MoreBrons har aldrig haft en enda smältpunkt. I praktiken smälter de flesta bronslegeringar mellan ungefär 850 °C (1 562 ° F) och 1 050 ° C (1 922 ° F), och en typisk tennbrons med 12 % tenn smälter...
View More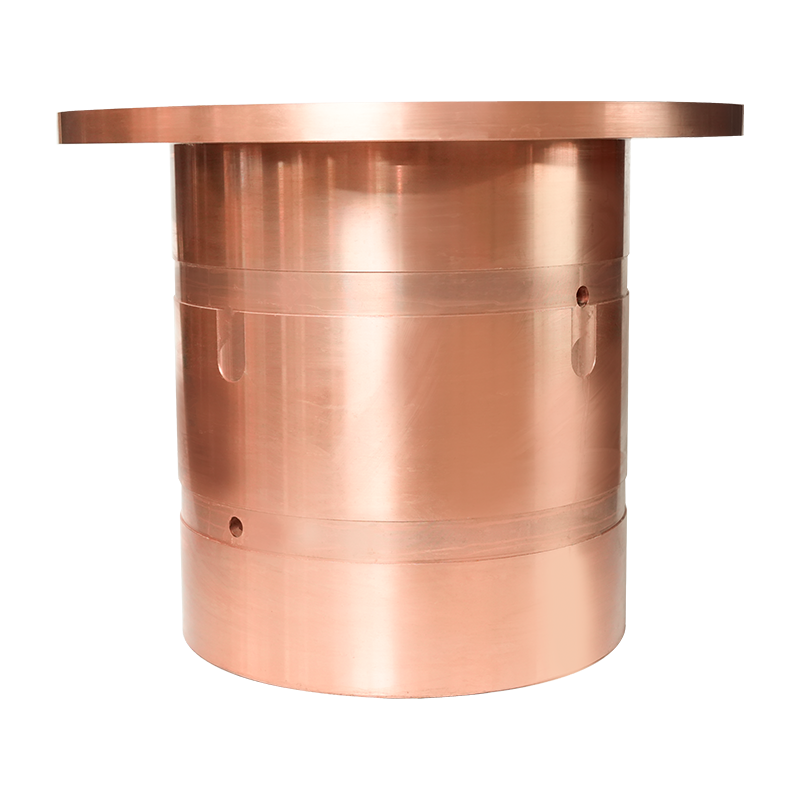
Tennbronsbussning för gruvutrustning använder koppar av hög renhet som basmaterial och ...
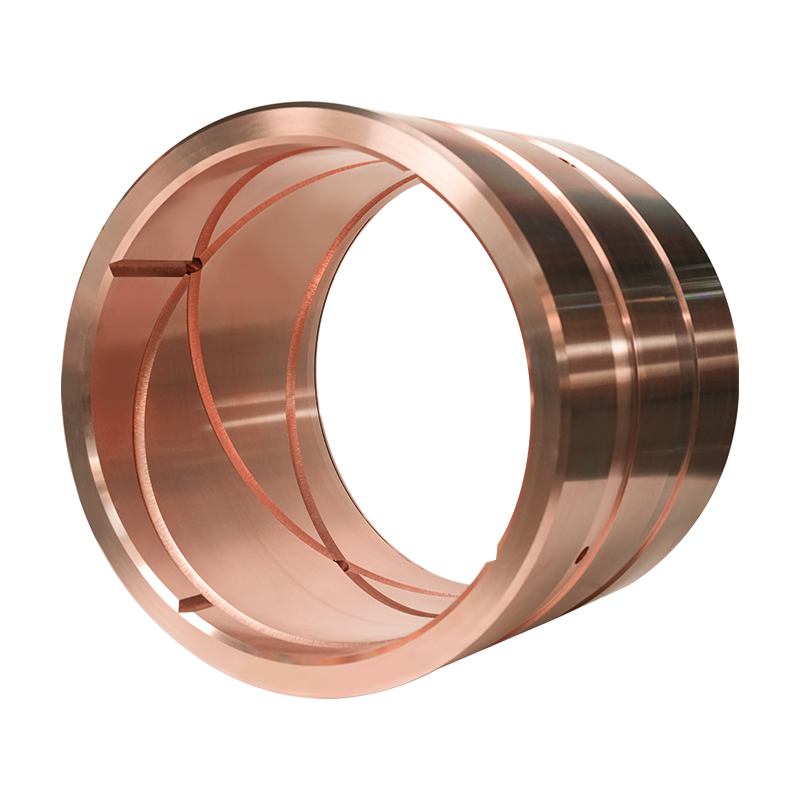
Tin Bronze Bushing For Engineering Machinery är gjord av högkvalitativt högrent koppars...
Tätningsring av marin kopparlegering Tätningsring för marin kopparlegering är en viktig...
Propulsion Device Seal Marine Copper Alloy Tätningsring är gjord av högkvalitativa kopp...
Ankarvinschlager och tennbronsbussning är designad för förhållanden med tung belastning...
Gruvutrustning Mässingsbussning är speciellt utformad för hög belastning och hög slitag...
Engineering Machinery Brass Bushing är speciellt utformad för hög belastning och högt s...
Metallurgisk utrustning Mässingsbussning är en högpresterande mässingsbussning designad...
Akteraxeltätningsanordning Mässingsbussning är en högpresterande slitstark kopparbussni...
Bronsbussning i aluminium för rodertransmissionssystem är skräddarsydd för rodertransmi...
Bronsbussning i aluminium för fartygshydrauliska cylindrar och rodervinkelåterkopplings...
Mining Equipment Brass Plate är gjord av högkvalitativt höghållfast mässingsmaterial, m...
Upphovsrätt © YangZhou YiFeng Copper Products Co.,Ltd. Alla rättigheter reserverade
Kina koppar gjutning tillverkare grossist koppargjutningsfabrik