

Tennbronsbussning för gruvutrustning använder koppar av hög renhet som basmaterial och ...
Hem / Nyheter / Branschnyheter / Bronsflänslager: Val av legeringar, toleranser och installationsguide
Fartygsframdrivnings- och tätningsanordning
Havsborrning och lyftutrustning för fartygsslussar
Gruvutrustning
Byggmaskiner
Olja och gas, metallurgisk utrustning
Ett underhållsteam för stenbrott pressar in ett 60 mm hål i bronsflänslager i en remskiva för transportörhuvudet, drar åt husbultarna och finner att flänsen är sprucken inom en månad. Bronset var inte den svaga punkten. Husytan bakom flänsen var varken platt eller kvadratisk mot hålet, så axiellt motstånd från axeln belastade en tunn gjuten kant istället för hela flänsytan.
Den felordningen förklarar hur bronsflänslager ska väljas. Legeringen sätter taket på belastning, hastighet och korrosionsbeständighet. Flänsgeometrin, presspassningen och löpspelet avgör om du någonsin når det taket. Ett flänslager av tennbrons med korrekt passform kommer att hålla längre än ett aluminiumbrons med en spänd axel, varje gång.
Ett bronsflänslager är en cylindrisk hylsa med en integrerad radiell fläns i ena änden. Hylsan bär den radiella belastningen. Flänsen utför tre separata jobb som ofta suddas ihop under specifikationen.
Vad flänsen inte är är ett axiallager. Kontinuerliga axiella belastningar över ungefär 10 till 15 procent av den radiella dimensionen behöver i allmänhet en separat tryckbricka eller ett rullelementarrangemang.
| Omtanke | Vanligt bronshylsa | Flänsade bronslager |
|---|---|---|
| Axiell retention | Låsring, axel eller gavel krävs | Hålls av flänsen mot husets yta |
| Axiell dragkraft | Minimal, ställs endast av ändytorna | Måttlig, bestäms av flänstjocklek och sätets planhet |
| Husbearbetning | Borrning plus hållarspår | Borrning plus platt, fyrkantig distansyta |
| Insticksdjupskontroll | Mäts under pressning | Ställs av flänsen i en gång |
| Typisk användning | Slutna svängtappar, tomgångsrullar | Transportörskivor, roderstockar, krossexcenter, länktappar |
De flesta bronsflänslagerfel beror på mjuk brons spårar tillbaka till fel legeringsfamilj för miljön snarare än till ett dåligt gjutgods. Fyra familjer täcker den stora majoriteten av beställningar av industriella flänslager, och var och en misslyckas på olika sätt.
| Legeringsfamilj | Hårdhet och belastning | Korrosion och temperatur | Bäst passform | Se upp för |
|---|---|---|---|---|
| Blyat tennbrons (SAE 660 / C93200) | 60-80 HB, måttlig belastning | Måttlig korrosion, bra till ca 230 C | Allmänna maskiner, transportörer, pumpar | Blyhalten begränsar dricksvatten och vissa reglerade produkter |
| Högblyande tennbrons (typ C93600) | 55-70 HB, lägre styrka | Liknar SAE 660 | Lätt belastning, enkel bearbetning, inbäddningsbarhet | Lägsta utmattningsstyrka i familjen |
| Aluminiumbrons (C95400, C95500, C95200) | 150-200 HB, hög hållfasthet | Utmärkt havsvatten- och kavitationsbeständighet | Marina roder, mineralhantering, hög stöt | Maskiner långsamt, bäddar in skräp dåligt, behöver justering |
| Manganbrons (C86300) | 180-220 HB, mycket hög hållfasthet | Rättvis korrosion, bra vid hög belastning | Kraftiga tryckytor, snäckhjulsfälgar | Dåligt värde för lätta pivoter |
| Mässing (C36000, C46400) | 80-120 HB, låg till måttlig belastning | Avzinkningsrisk i havsvatten | Lätt pivot, sötvatten, låg kostnad | Styrkan sjunker snabbt med temperaturen |
| Självsmörjande brons (grafitproppad eller oljeimpregnerad) | Lägre PV-gräns än massiv brons | Beror på pluggmaterial | Avlägsna, varma eller otillgängliga positioner | Inte för hög hastighet eller kraftiga stötar |
Två praktiska punkter följer. Blyhaltig tennbrons är fortfarande standard för allmänna maskiner eftersom den bearbetar rent, bäddar in grus och tolererar marginell smörjning. Aluminiumbrons kostar mer och maskinerna går långsammare, men i saltspray eller en stötbelastad excentrisk position kan den överleva tre tennbronsbyten, förutsatt att smörjningen är ren och axeln är inriktad.
Legeringsbeslutet fattas vanligtvis per delsystem, inte per maskin. Samma fartyg eller kross kan köra aluminiumbrons vid ett tungt lastat roder eller excentrisk position och tennbrons vid lägre lasttappar. Det är lättare att hitta den blandade stycklistan när en leverantör organiserar sin kopparbussningsområde efter legeringsfamilj först och efter applicering sedan, eftersom det är den ordning i vilken valet faktiskt görs.
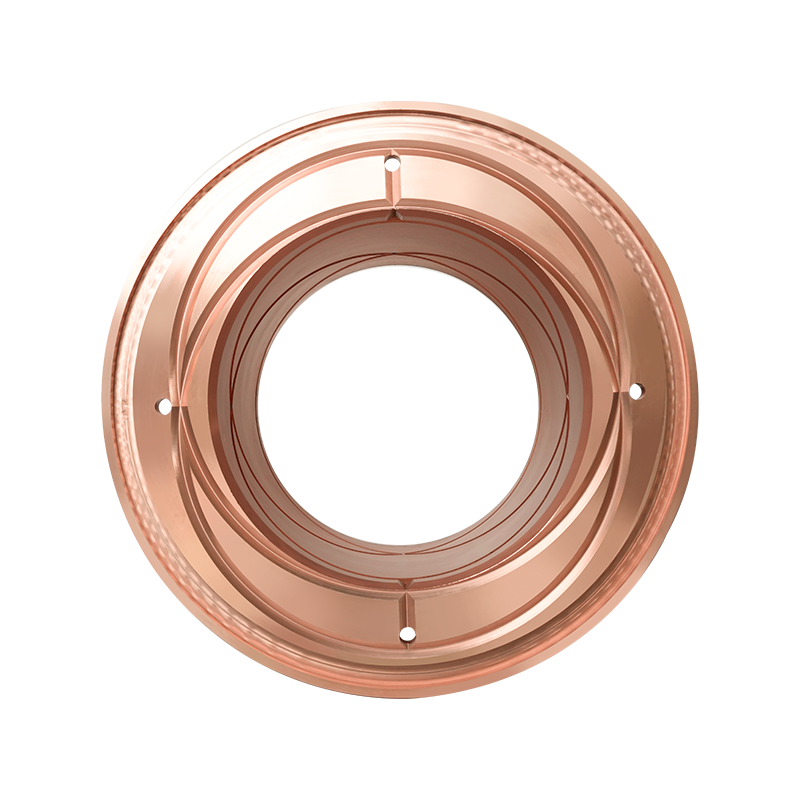 Plåtbronsbussning för gruvutrustning Plåtbronsbussning för gruvutrustning uses high-purity copper as the base material, and is refined by adding appropriate amounts of tin and other high-quality alloy ... Visa produkt →
Dessa är siffrorna värda att sätta på en ritning eller en inköpsorder. De är tumregler för gjuten brons som löper på en härdad stålaxel, och de bör justeras för temperatur, smörjning och stötar.
Den fälla som fångar de flesta köpare är stängning av hål efter montering. Pressa in ett 60 mm hållager i ett H7-hus med 0,05 mm interferens och hålet stängs med en jämförbar mängd, ungefär 0,04 till 0,06 mm. Om ritningen anger 0,08 mm löpspel och hålet var färdigt innan pressning, kan monteringen sluta nästan utan spel och kommer att kärva vid den första uppvärmningen under belastning.
Bronsflänslager tål marginell smörjning bättre än rullande element, men de följer fortfarande en last- och hastighetsgräns. Tre konfigurationer täcker de flesta industriella tillämpningar.
Typiska kataloggränser för gjuten brons ligger runt 3 till 5 MPa x m/s fettsmord och 0,8 till 1,5 MPa x m/s torr med grafitpluggar. Det verkliga antalet beror på legeringen, axelns finish och hur mycket värme huset kan bära bort. Över dessa gränser faller inte lagret plötsligt; spelet öppnar sig, slitaget accelererar och flänsen börjar ta sidobelastning som den aldrig konstruerats för att bära.
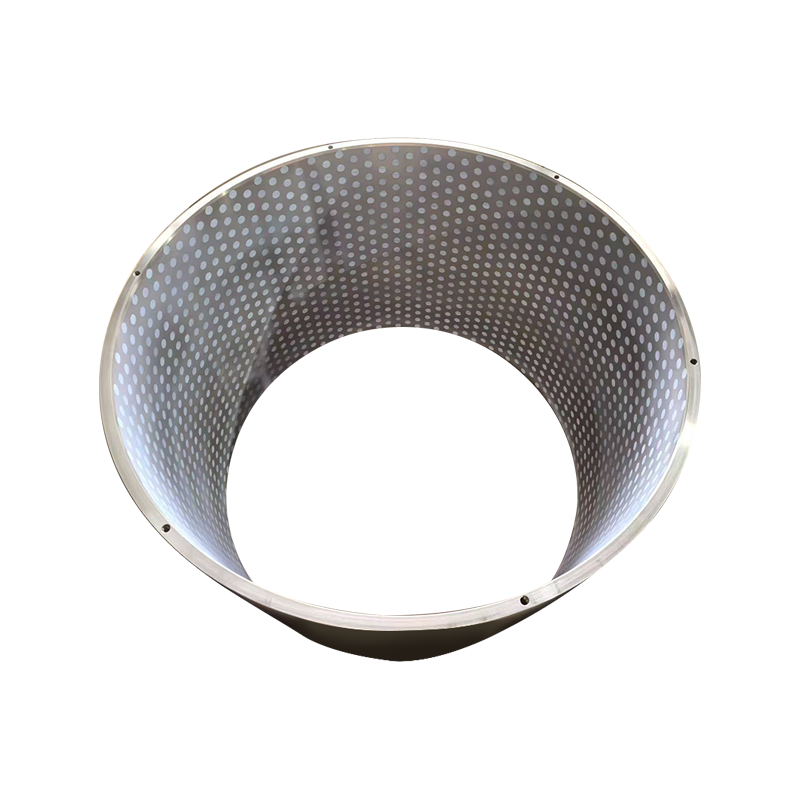 Självsmörjande mässingsbussningar för tekniska maskiner Självsmörjande mässingsbussningar för tekniska maskiner is made of high-quality high-strength brass material, combined with embedded solid lubrication technology, it... Visa produkt →
Flänslager passar tunga belastningar, låga till måttliga hastigheter och dålig åtkomst till underhåll. Ett fåtal sektorer dominerar efterfrågan.
Det finns fall där ett flänslager i brons är felköp. Kontinuerlig kraftig axiell dragkraft hör till en tryckbricka eller ett konisk rullarrangemang. Hög kontinuerlig hastighet hör till ett rullager som går svalare. Mycket tunna väggar, under ca 2 mm, spricker vid flänsroten i gjuten brons.
 Aluminium brons bussning för roder transmissionssystem Aluminium brons bussning för roder transmissionssystem is tailor-made for the Rudder transmission system. It is based on high-quality copper, added with aluminum, iron... Visa produkt →
Ett bronsflänslager är oftare en beställningsvara än en katalogartikel, så beställningsdokumentet bär resultatets kvalitet.
Om en fläns fortsätter att spricka, sluta byta legeringar och börja kontrollera sätet. Planhet, fyrkantighet och interferens står för fler lagerbrott i bronsfläns än vad belastningen gör, och alla tre är mätbara innan delen pressas in.
Yangzhou Yifeng Copper Products har gjutit och bearbetat komponenter i kopparlegeringar sedan 2005 från en 30 000 kvadratmeter stor fabrik, med 5 000 ton årlig kapacitet och ett tekniskt team som inkluderar 20 specialister, plus en gemensam forskningsbas med Southwest Jiaotong University. Företaget rapporterar en kundbas som inkluderar Fortune 500 och globala industrigrupper, och dess sortiment omfattar tennbrons, aluminiumbrons och mässingsbussningar, självsmörjande lager, marina tätningsringar av kopparlegeringar och snäckväxlar av kopparlegering. Du kan granska företagets bakgrund och förmåga om du konsoliderar flera bronsartikelnummer under en leverantör.
En transportörs drivmotor går tyst i tre år och börjar sedan mullra i låg hastighet och brumma i hög hastighet. Underhållspersonalen drar i ändklockan och inuti sitter en bronscylinder stor som ...
View MoreEtt underhållsteam för stenbrott pressar in ett 60 mm hål i bronsflänslager i en remskiva för transportörhuvudet, drar åt husbultarna och finner att flänsen är sprucken inom en månad. Bronset va...
View MoreFöreställ dig en 5 MW kulkvarn i en gruvanläggning. Axeln är över 300 mm i diameter, roterar med några hundra varv per minut och bär en tung radiell belastning. Komponenten som håller den igång ...
View MoreBrons har aldrig haft en enda smältpunkt. I praktiken smälter de flesta bronslegeringar mellan ungefär 850 °C (1 562 ° F) och 1 050 ° C (1 922 ° F), och en typisk tennbrons med 12 % tenn smälter...
View More
Tennbronsbussning för gruvutrustning använder koppar av hög renhet som basmaterial och ...
Tin Bronze Bushing For Engineering Machinery är gjord av högkvalitativt högrent koppars...
Tätningsring av marin kopparlegering Tätningsring för marin kopparlegering är en viktig...
Propulsion Device Seal Marine Copper Alloy Tätningsring är gjord av högkvalitativa kopp...
Ankarvinschlager och tennbronsbussning är designad för förhållanden med tung belastning...
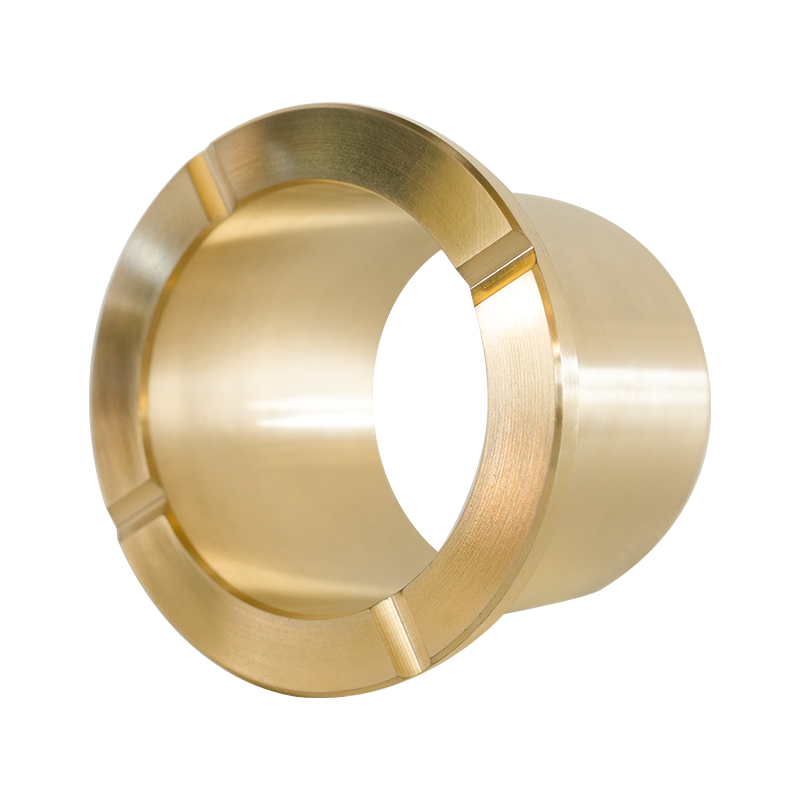
Gruvutrustning Mässingsbussning är speciellt utformad för hög belastning och hög slitag...
Engineering Machinery Brass Bushing är speciellt utformad för hög belastning och högt s...
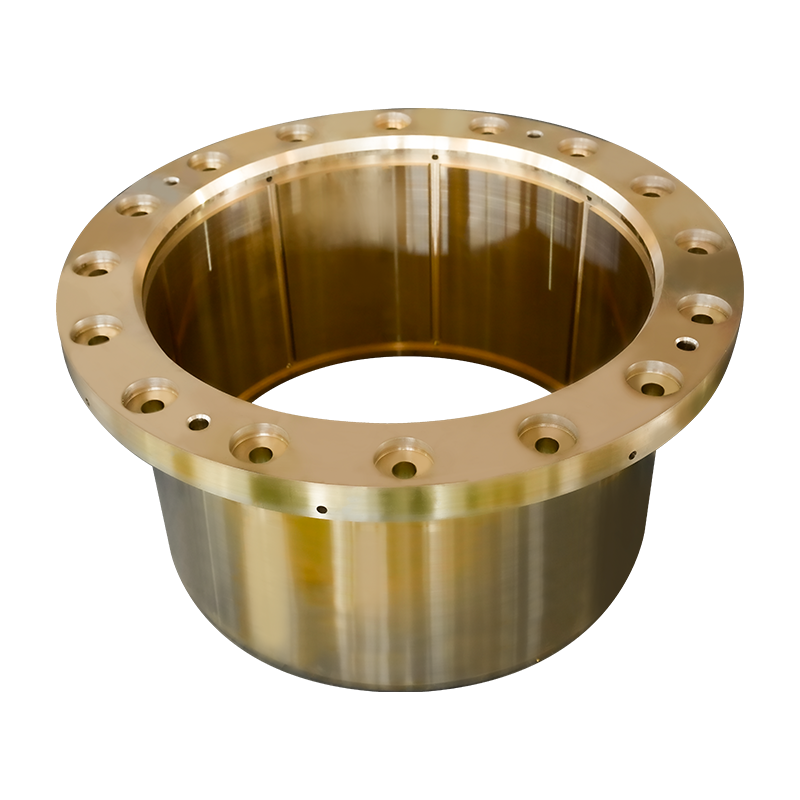
Metallurgisk utrustning Mässingsbussning är en högpresterande mässingsbussning designad...
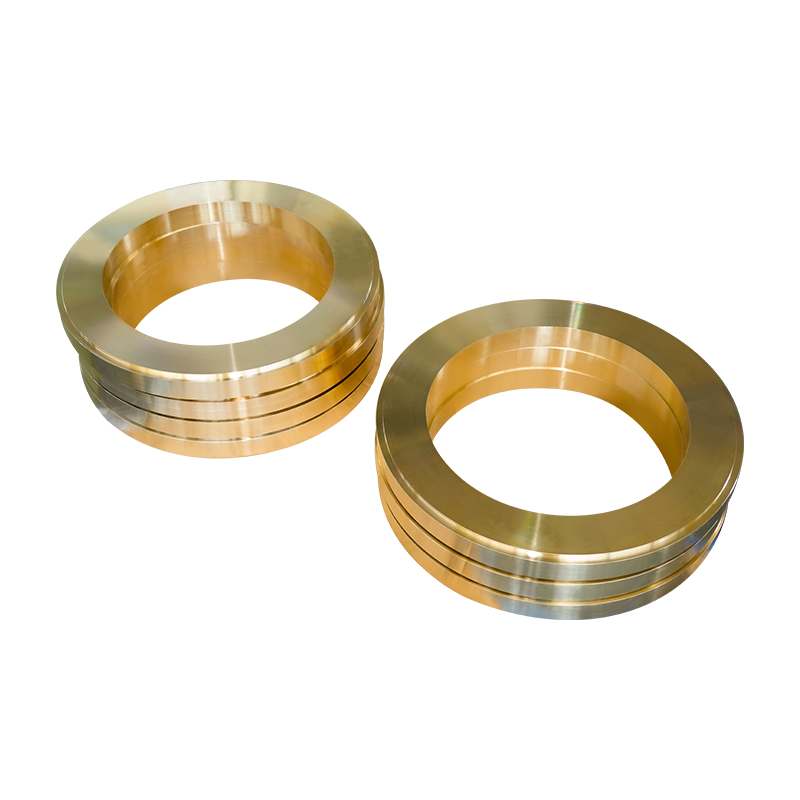
Akteraxeltätningsanordning Mässingsbussning är en högpresterande slitstark kopparbussni...
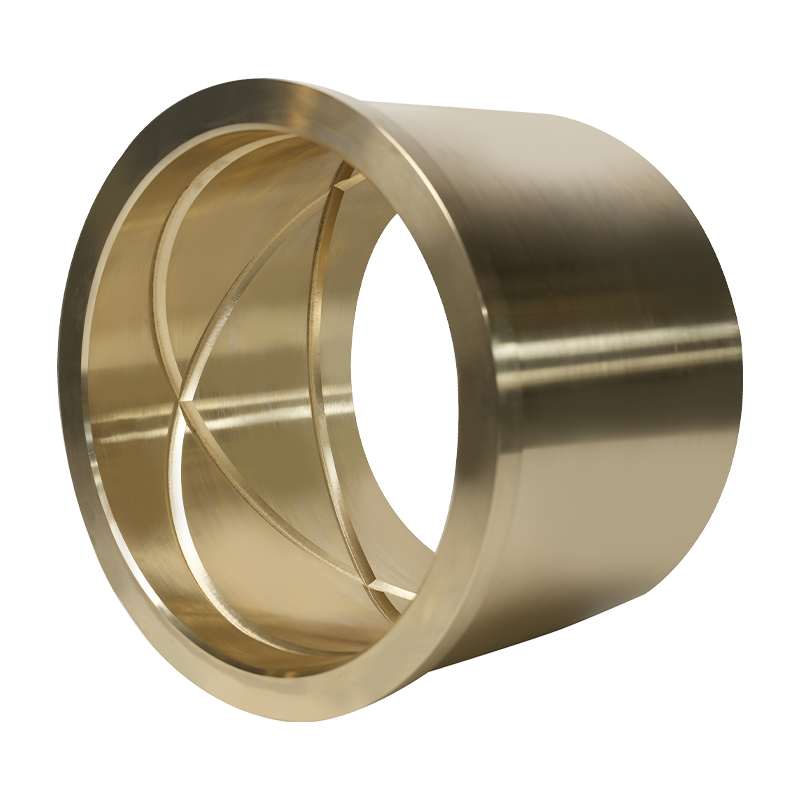
Bronsbussning i aluminium för rodertransmissionssystem är skräddarsydd för rodertransmi...
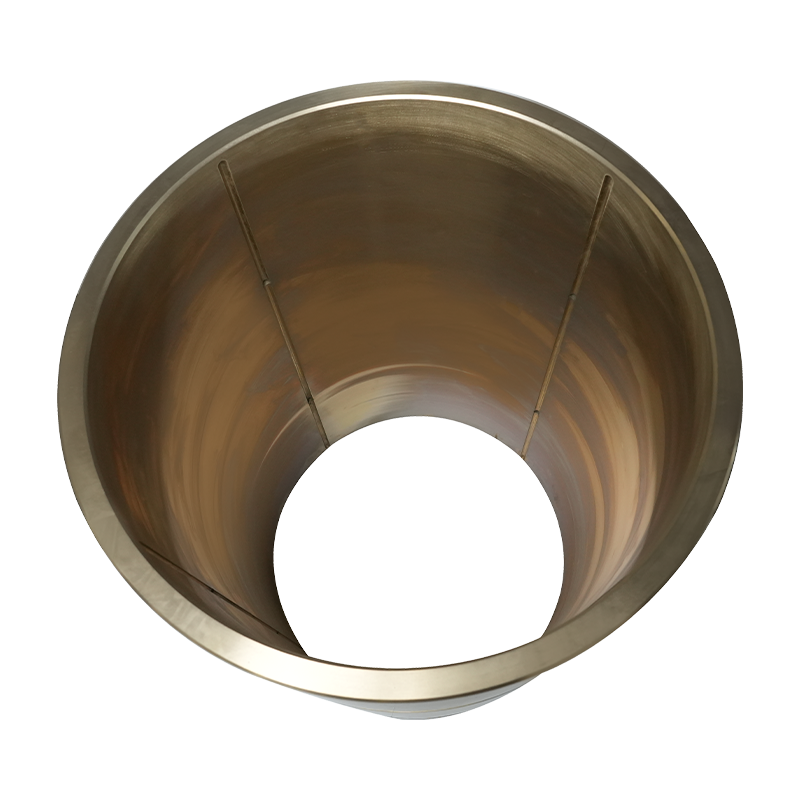
Bronsbussning i aluminium för fartygshydrauliska cylindrar och rodervinkelåterkopplings...
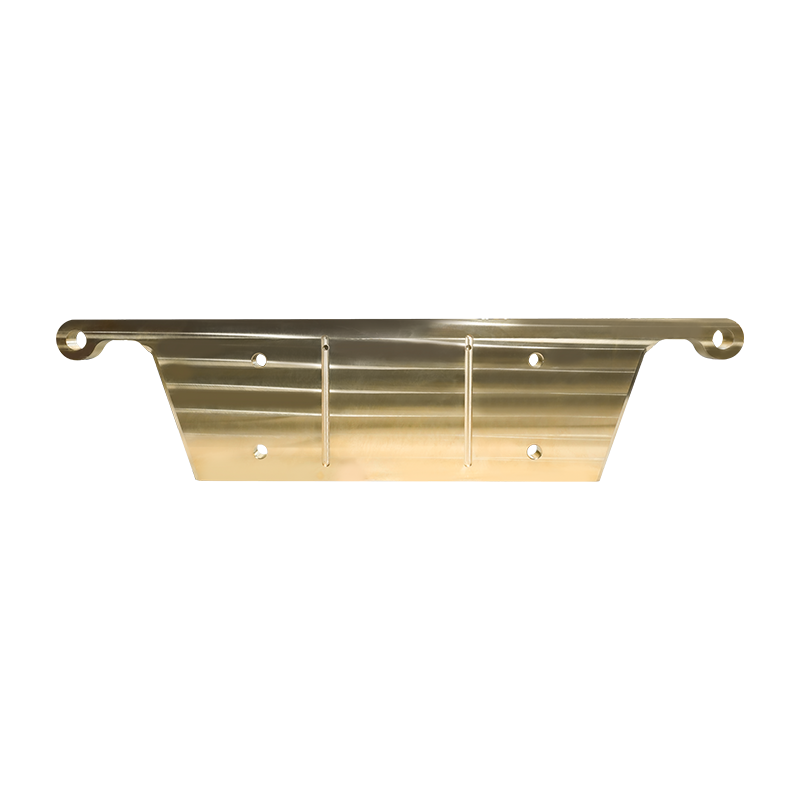
Mining Equipment Brass Plate är gjord av högkvalitativt höghållfast mässingsmaterial, m...
Upphovsrätt © YangZhou YiFeng Copper Products Co.,Ltd. Alla rättigheter reserverade
Kina koppar gjutning tillverkare grossist koppargjutningsfabrik