

Tennbronsbussning för gruvutrustning använder koppar av hög renhet som basmaterial och ...
Hem / Nyheter / Branschnyheter / Journal Bearings: En praktisk guide till material, val och smörjning
Fartygsframdrivnings- och tätningsanordning
Havsborrning och lyftutrustning för fartygsslussar
Gruvutrustning
Byggmaskiner
Olja och gas, metallurgisk utrustning
Föreställ dig en 5 MW kulkvarn i en gruvanläggning. Axeln är över 300 mm i diameter, roterar med några hundra varv per minut och bär en tung radiell belastning. Komponenten som håller den igång månad efter månad är ofta ett enkelt bronslager: en cylindrisk hylsa med ett noggrant bearbetat hål. När det fungerar är det nästan osynligt. När det misslyckas stannar hela produktionslinjen.
Slutsatsen du behöver på förhand: ett journallager är inte en handelsvara. Dess tillförlitlighet kommer från materialval, smörjgap, ytfinish och driftsförhållanden som samverkar. Om du gör rätt kan ett axellager av kopparlegering fungera i årtionden. Den här guiden förklarar grunderna, legeringsalternativen, smörjreglerna och urvalsstegen som är viktiga i verkliga industriella miljöer.
Ett axellager, även kallat glidlager eller hylslager, stöder en roterande axel med hjälp av en cylindrisk hylsa. Den roterande delen av axeln är axeltappen, medan den stationära hylsan är lagerskålen. Till skillnad från kul- eller rullager har ett axellager inga rullande element. Istället separerar en tunn film av smörjmedel de rörliga och stationära ytorna.
Vid normal drift kommer axeln inte i kontakt med skalet. När tappen roterar drar den in olja i en kilformad spalt. Tryck byggs inuti den oljefilmen och lyfter axeln något från hålet. Denna hydrodynamiska effekt ger lagret en stabil, väldämpad stödpunkt. Samma princip fungerar i en liten pump och i ett fartygs framdrivningsaxel.
Vid låg hastighet, under uppstart eller efter oljetrycksförlust kan axeln gå i blandad eller gränssmörjning. Här är oljefilmen delvis bruten och ojämnheter i axeltappen och lagerytan berörs. Det är därför materialkompatibilitet och ytfinish spelar roll; en väl vald bronslegering kommer att överleva upprepad gränskontakt utan att spricka eller svetsa.
Journallager tjänar sin plats genom flera praktiska fördelar:
Ingen enskild axellagerkonstruktion passar varje maskin. Rätt geometri beror på axelstorlek, hastighet, underhållsfilosofi och om du behöver kontrollera roterande instabilitet.
| Typ | Passar bäst till | Nyckelfördel |
|---|---|---|
| Hel rund ärm | Kontinuerlig rotation, måttlig belastning, enkla hus | Låg kostnad och hög statisk styvhet |
| Delad (tvådelad) | Stora schakt, begränsad stilleståndstid, frekvent inspektion | Skalhalvor kan bytas ut utan att ta bort axeln |
| Tiltbar kudde | Höghastighetsturbomaskiner och dynamiska stabilitetsproblem | Dämpar oljevirvling och oljevisp |
| Flänsad | Kombinerade radiella och lätta axiella laster | Tryckytor är integrerade med det cylindriska hålet |
För de flesta tunga industripositioner är en hel rund eller delad bronshylsa det praktiska valet. Lutningsdynor är reserverade för maskiner där hastighet och vibrationer kräver aktiv geometri.
Stålskal med mjuka babbittliners är vanliga i höghastighetsturbinlager. Men för medelstora till tunga laster i förorenade eller milt korrosiva miljöer vinner ofta solida kopparlegeringar. De kombinerar styrka, inbäddningsbarhet, korrosionsbeständighet och förmågan att köra mot en relativt enkel axelfinish.
Tennbrons, vanligtvis med 8 till 12 procent tenn, är de klassiska marina och industriella lagerlegeringarna. De motstår havsvattenangrepp, hanterar måttliga stötbelastningar och slits bra mot härdade ståltappar. Det är därför tennbrons förekommer i fartygsframdrivningssystem, styrväxlar och ankarvinschlager.
Aluminiumbrons, som vanligtvis innehåller 8 till 11 procent aluminium plus järn och nickel, är starkare och hårdare än tennbrons. De tolererar högre enhetsbelastningar och motstår bättre slitage i sandiga eller nötande miljöer. Du hittar aluminiumbronsbussningar i gruv-, metallurgiska och anläggningsmaskiner där stillestånd är dyrt.
I självsmörjande versioner är bussningen bearbetad med grafit eller solida smörjproppar. Om oljetrycket tappas under uppstart eller underhåll förhindrar pluggarna metall-mot-metall-kontakt. Den här funktionen gör självsmörjande bussningar av aluminiumbrons till ett pålitligt val för utrustning som fungerar i fjärrstyrda eller tunga operationer.
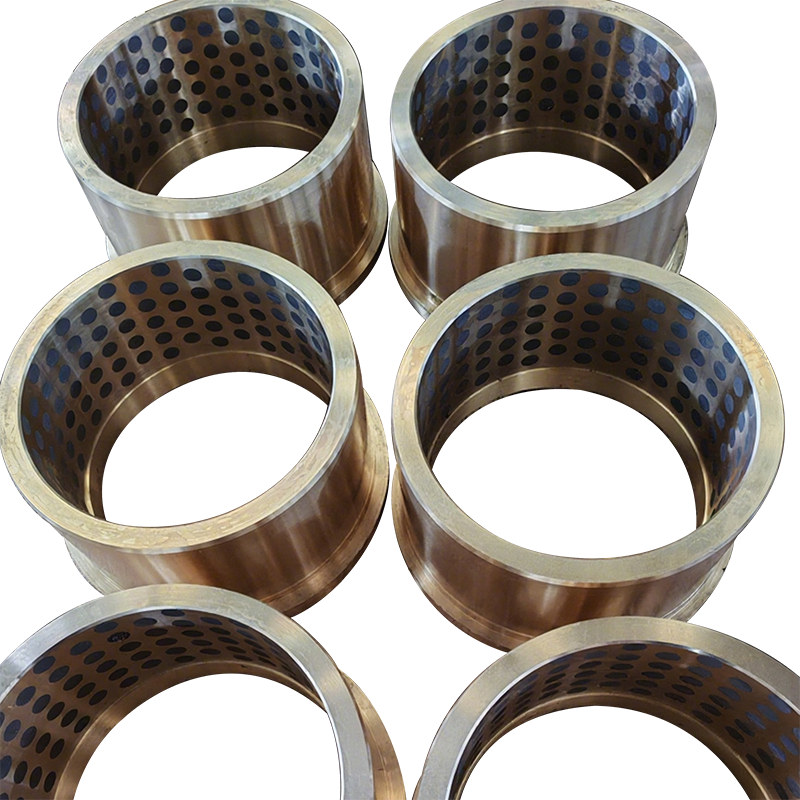 Självsmörjande aluminiumbronsbussningar för gruvutrustning Dessa bussningar är designade för tung belastning, låg hastighet, dammiga och korrosiva gruvförhållanden och använder nickel-aluminiumbrons med inbäddade fasta smörjmedel för att eliminera metall-till-metall-kontakt och minska underhållet vid fjärroperationer. Visa produkt →
Mässing är den ekonomiska kopparlegeringen. Den är lätt att bearbeta, formstabil och tillräcklig för måttliga belastningar i rena, välsmorda leder. I många marina applikationer används fortfarande mässingsbussningar i akteraxeltätningsanordningar där huvudkravet är en tät passform och låg korrosion under normala förhållanden.
Ett axellager är bara så bra som sin oljefilm. För mycket spelrum offrar lastkapacitet och dämpning; för litet spel förhindrar att tillräckligt med olja dras in i lastzonen. Allmän praxis för bronsbussningar är ett diametralt spel nära 0,1 till 0,2 procent av axeldiametern. För en 100 mm axel betyder det 0,10 till 0,20 mm; för en 300 mm axel, 0,30 till 0,60 mm. Kontrollera alltid med lagertillverkaren före bearbetning av hus.
| Axeldiameter | Typiskt diametralt spel | Vanlig oljeviskositet |
|---|---|---|
| 50-100 mm | 0,05-0,20 mm | ISO VG 32-68 |
| 100-250 mm | 0,15-0,50 mm | ISO VG 68-150 |
| 250-500 mm | 0,30-0,90 mm | ISO VG 150-460 |
Oljesmörjning är att föredra när värme måste föras bort, partiklar behöver filtreras eller axelhastigheten är hög. Fett fungerar bra i långsam, intermittent drift eftersom det stannar på plats och fungerar som en tätning. Om du byter från olja till fett, kontrollera kylvägen och eftersmörjningsintervallet igen.
Ytfinish och inriktning kompletterar bilden. Tapparna bör slipas till cirka 0,4 till 0,8 mikron Ra, och hålen färdiga till en matchande nivå. Felinriktning på mer än 0,01 mm per mm längd förkortar lagrets livslängd avsevärt.
Under de första 24 till 48 timmarna av drift bör ett nytt bronslager köras med reducerad belastning och inspekteras för hot spots. Denna inkörningsfas tillåter ytorna att skapa ett polerat kontaktmönster. Om temperaturen stiger snabbt, stoppa maskinen och kontrollera inriktningen och spelet innan du fortsätter.
De flesta lagerfel följer en liten uppsättning mönster. Symptomet talar om för dig var du ska leta först.
| Felläge | Typiska symtom | Vanligaste orsakerna | Praktiskt svar |
|---|---|---|---|
| Avtorkning eller anfall | Skårad borrning, metallskräp, överhettning | Oljesvält, start-stopp-kontakt, överdriven snedställning | Återställ smörjmedelsflödet, reparera axeln, minska startbelastningen |
| Fodret trötthet eller spjälkning | Sprickor, gropar eller lokal förlust av fodermaterial | Upprepade höga cykliska belastningar, ostödda hölje, tunn oljefilm | Använd en starkare kopparlegering, förstora lagerytan, förbättra oljans viskositet |
| Kavitationserosion | Bikakeliknande gropar i den belastade zonen | Snabba tryckförändringar i höghastighets oljeflöde | Sänk oljehastigheten, modifiera spåren, öka matningstryckets stabilitet |
| Korrosion eller vatteninträngning | Missfärgning, rostpartiklar, mjölkaktig eller klibbig olja | Vattenförorening, aggressiva processvätskor, dålig tätning | Uppgradera tätningen, använd aluminiumbrons eller tennbrons, dränera och byt ut olja |
Om din lagerlåda har tappat olja långsamt, kontrollera om det finns vatten innan du antar ett materialproblem. Vatteninträngning ändrar oljans viskositet och angriper legeringsytan, vilket förvandlar en liten läcka till ett komplett lagerbyte.
Utgå från driftuppgiften, inte från en katalog. Ett bra urval är en sekvens av begränsande beslut:
För axlar som arbetar i havsvatten- eller stänkzoner, motstår bussningslegeringar av tennbrons mycket bättre gropbildning och galvanisk korrosion än stål eller gjutjärn. Det är därför som bussningar av tennbrons förblir standarden i fartygsframdrivning och styrsystem.
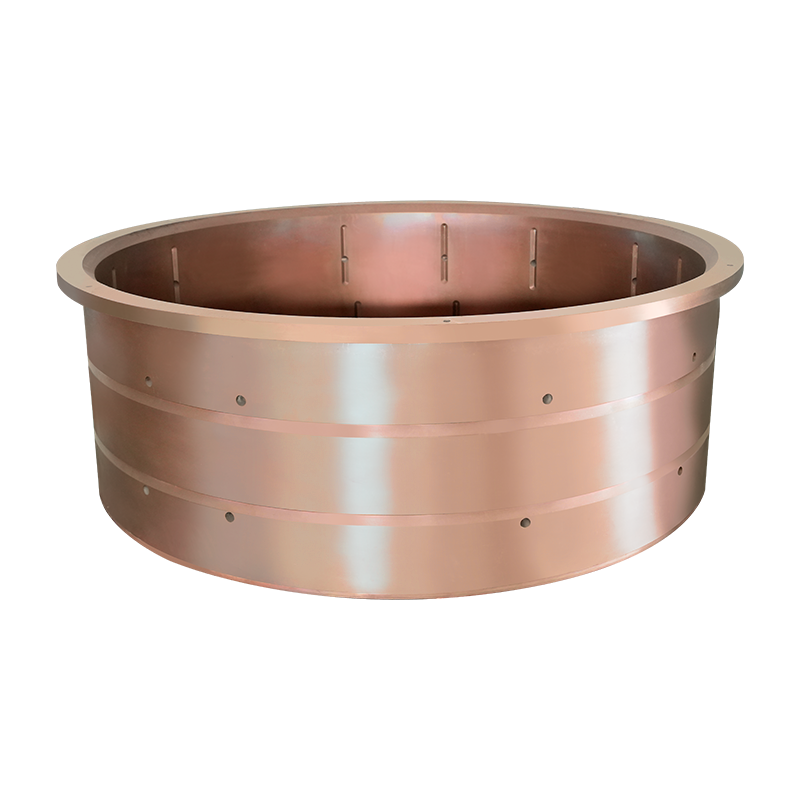 Plåtbronsbussningar för fartygsframdrivningssystem Plåtbronsbussningar motstår gropbildning och galvanisk korrosion i havsvatten, vilket gör dem till standarden för fartygs framdrivning och styrsystem. Precisionsgjutna med höghållfast legering, de säkerställer stabil drift under stötbelastningar och ger självsmörjning för intermittent smörjning. Visa produkt →
Vid inköp, se upp för "motsvarande" bussningar med overifierad legeringskemi. En liten skillnad i tenn- eller aluminiuminnehåll kan förändra korrosionsbeständigheten och lastkapaciteten. Fråga leverantören om materialtestrapporter, gjutprocessdetaljer och dimensionsinspektionsdata.
Materialval är bara halva projektet. Bearbetningstolerans, gjutgodhet och applikationsstöd avgör om delen överlever i din maskin. Yangzhou Yifeng Copper Products har tillverkat delar av kopparlegeringar i mer än 20 år, med en anläggning på 30 000 m², egen gjutning och bearbetning, och över 80 anställda inklusive 20 tekniska specialister. Vår fabrik tillverkar bronsbussningar, självsmörjande lager, tätningsringar av kopparlegeringar och snäckväxlar för gruv-, marin-, metallurgisk, bygg- och olje- och gasutrustning.
Förutom standardartikelnummer stöder vi reverse engineering, val av anpassade legeringar och prototypkörningar. Vårt ingenjörssamarbete med Southwest Jiaotong University ger en kanal för materialforskning och problemlösning. Du kan läsa mer om vår produktionshistorik och teknisk support på vår företagets bakgrundssida , eller kontakta vårt ingenjörsteam när du behöver en anpassad lagerstorlek eller ett snabbare byteschema.
Det bästa axellagret är lätt att förbise: det är dimensionellt exakt, tillverkat av rätt legering, korrekt smord och inspekterat enligt schemat. När dessa villkor är uppfyllda gör lagret helt enkelt sitt jobb. När du behöver en leverantör som konstruerar lager av kopparlegeringar för verkliga driftsförhållanden, är det precis den sortens uppgift vi tar oss an.
En transportörs drivmotor går tyst i tre år och börjar sedan mullra i låg hastighet och brumma i hög hastighet. Underhållspersonalen drar i ändklockan och inuti sitter en bronscylinder stor som ...
View MoreEtt underhållsteam för stenbrott pressar in ett 60 mm hål i bronsflänslager i en remskiva för transportörhuvudet, drar åt husbultarna och finner att flänsen är sprucken inom en månad. Bronset va...
View MoreFöreställ dig en 5 MW kulkvarn i en gruvanläggning. Axeln är över 300 mm i diameter, roterar med några hundra varv per minut och bär en tung radiell belastning. Komponenten som håller den igång ...
View MoreBrons har aldrig haft en enda smältpunkt. I praktiken smälter de flesta bronslegeringar mellan ungefär 850 °C (1 562 ° F) och 1 050 ° C (1 922 ° F), och en typisk tennbrons med 12 % tenn smälter...
View More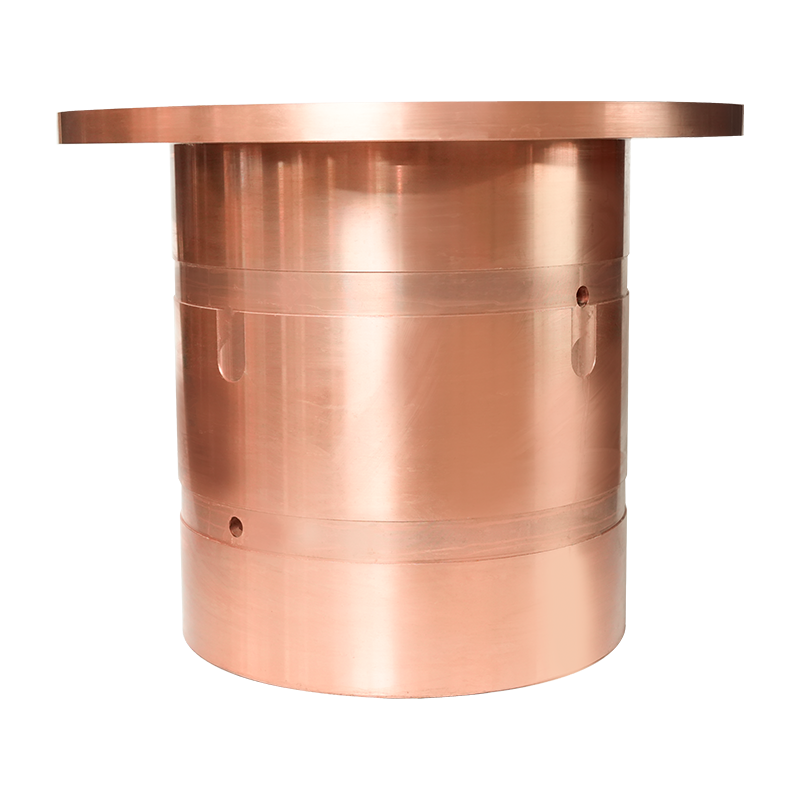
Tennbronsbussning för gruvutrustning använder koppar av hög renhet som basmaterial och ...
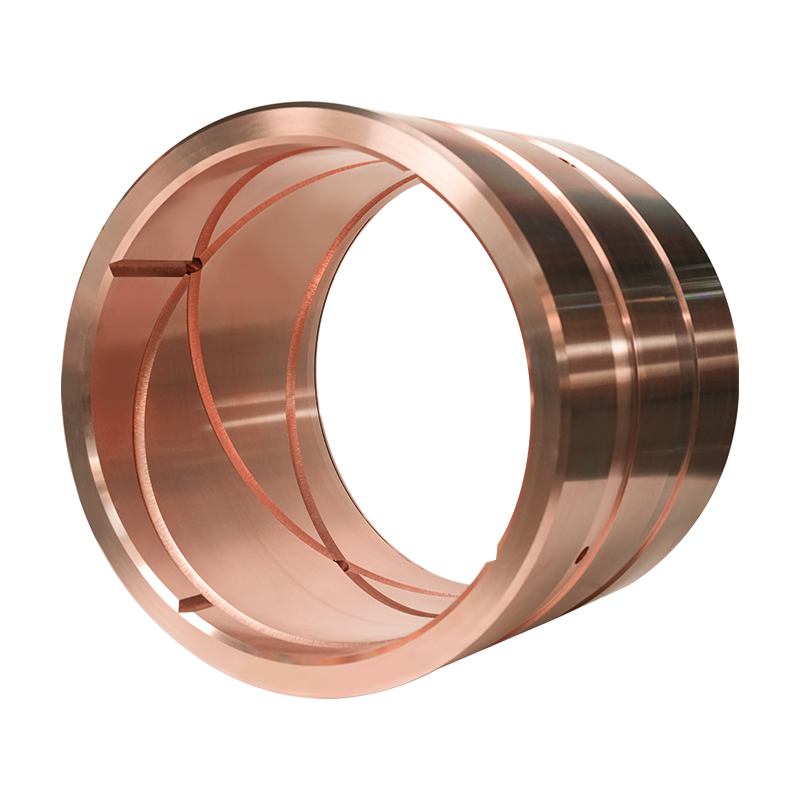
Tin Bronze Bushing For Engineering Machinery är gjord av högkvalitativt högrent koppars...
Tätningsring av marin kopparlegering Tätningsring för marin kopparlegering är en viktig...
Propulsion Device Seal Marine Copper Alloy Tätningsring är gjord av högkvalitativa kopp...
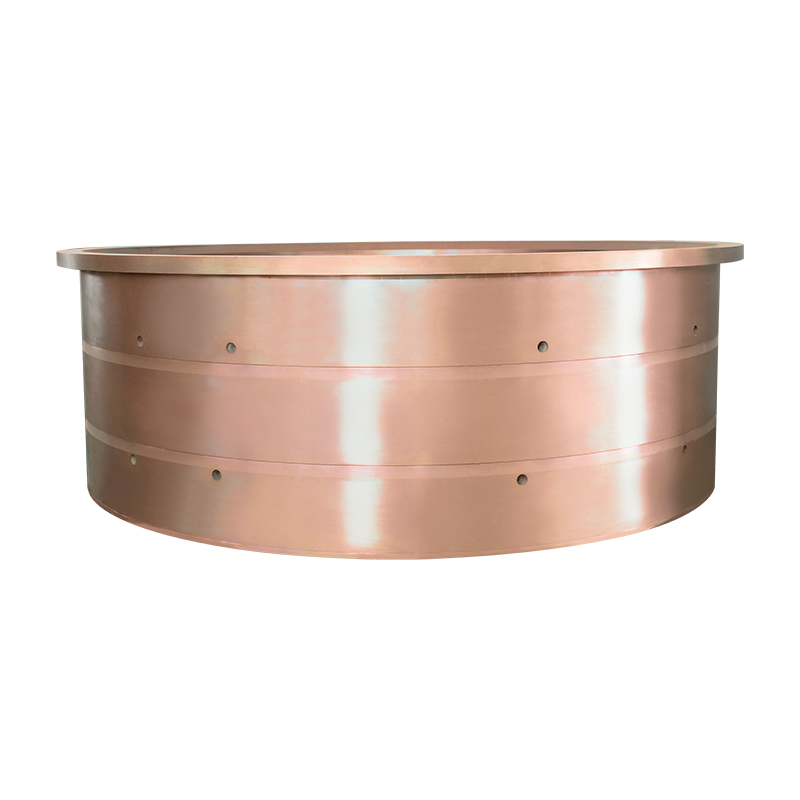
Ankarvinschlager och tennbronsbussning är designad för förhållanden med tung belastning...
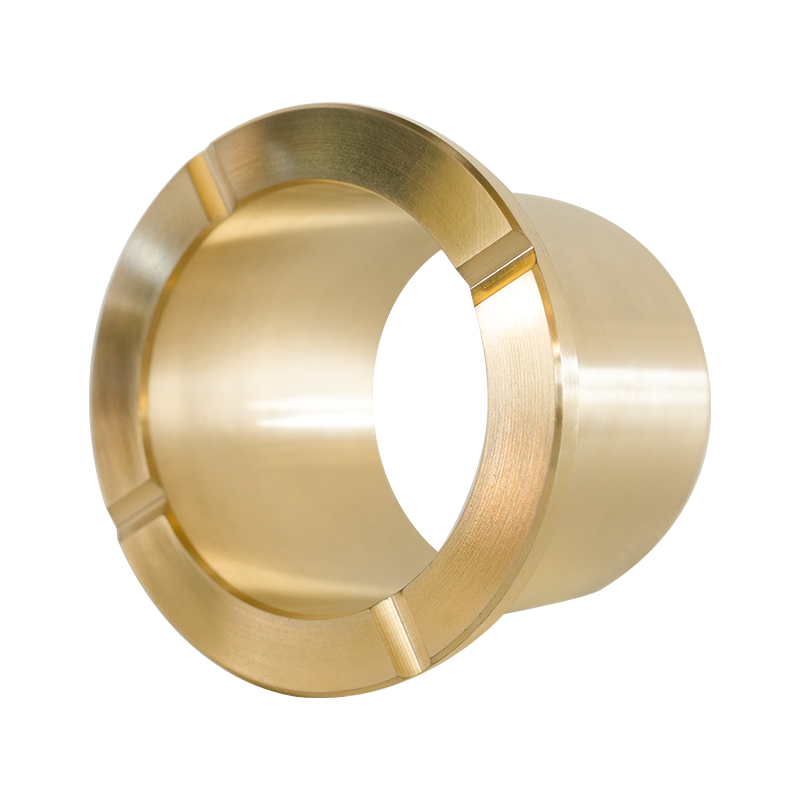
Gruvutrustning Mässingsbussning är speciellt utformad för hög belastning och hög slitag...
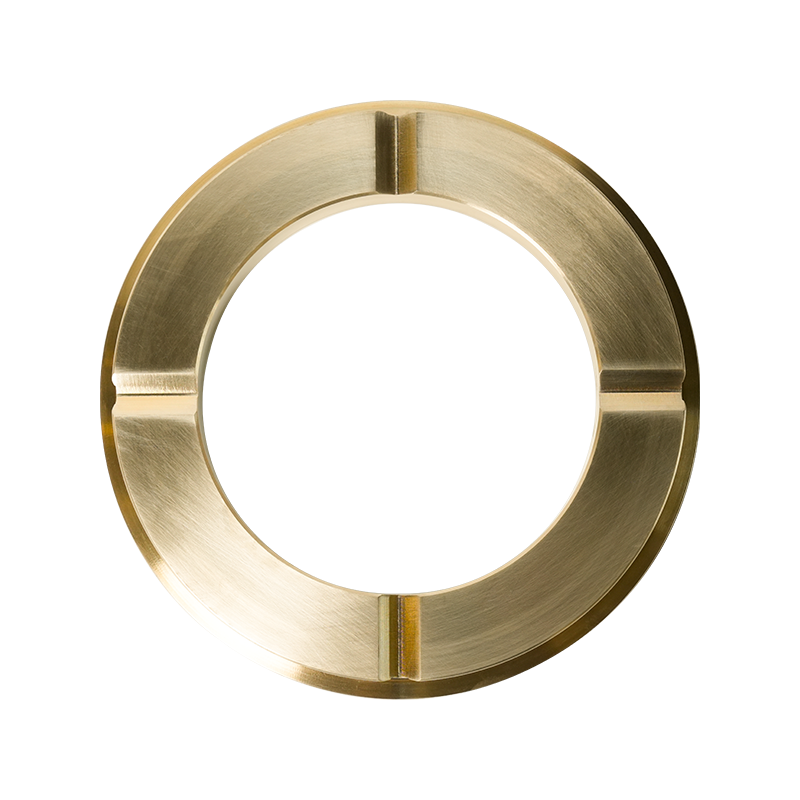
Engineering Machinery Brass Bushing är speciellt utformad för hög belastning och högt s...
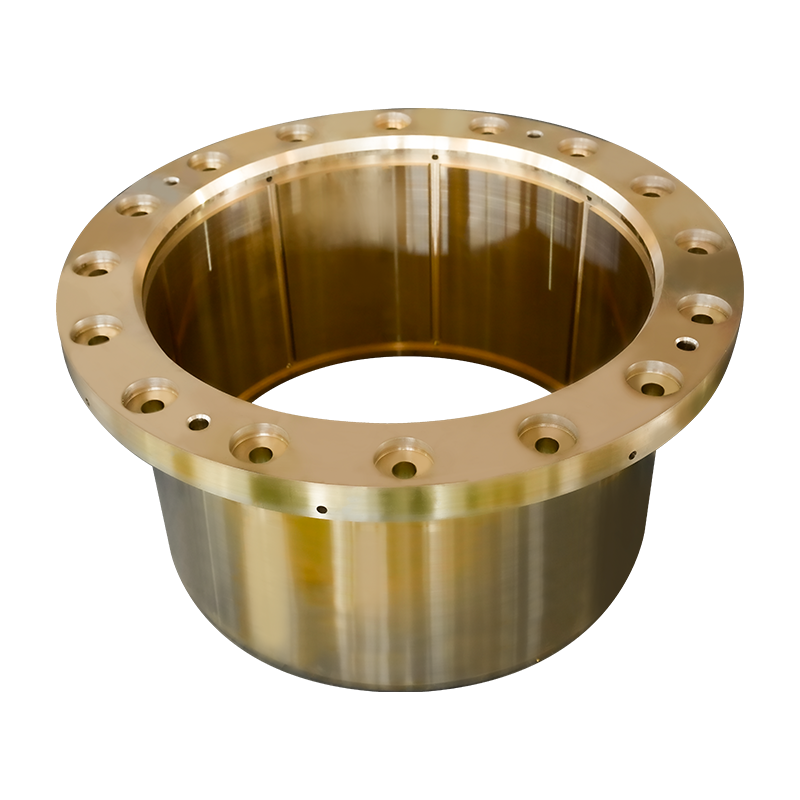
Metallurgisk utrustning Mässingsbussning är en högpresterande mässingsbussning designad...
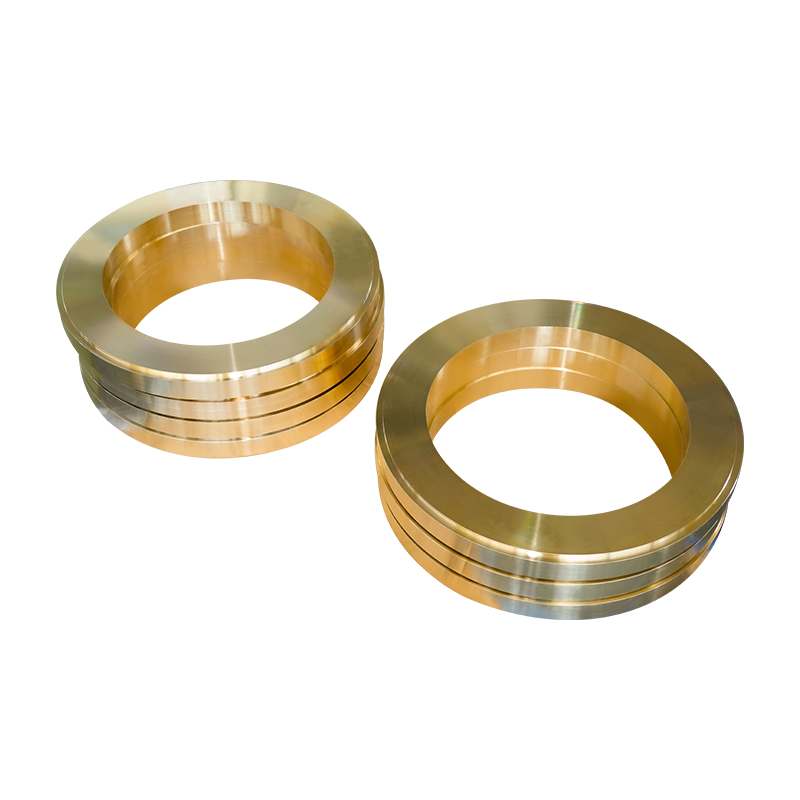
Akteraxeltätningsanordning Mässingsbussning är en högpresterande slitstark kopparbussni...
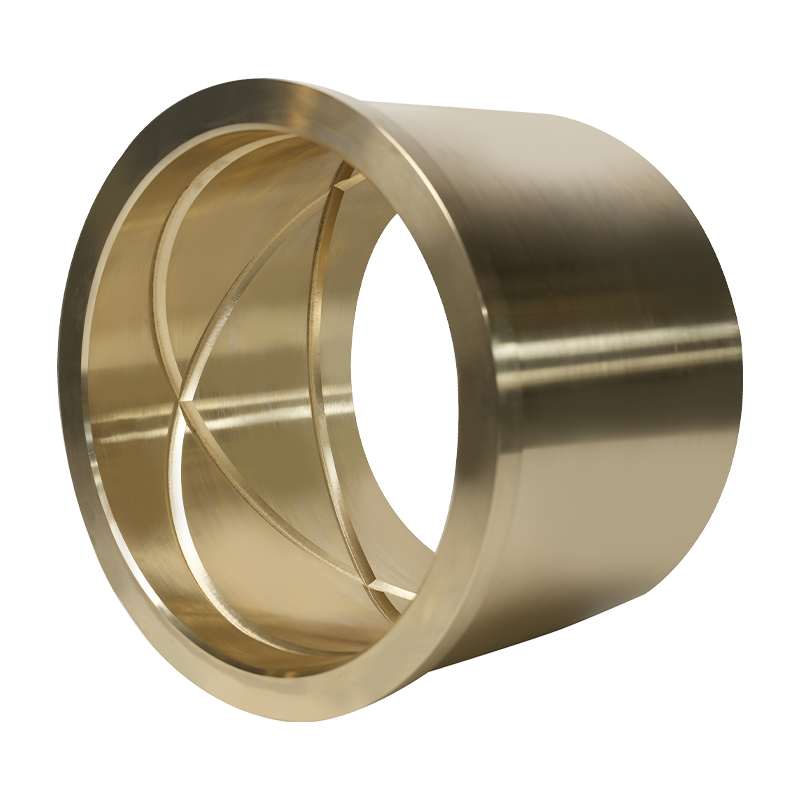
Bronsbussning i aluminium för rodertransmissionssystem är skräddarsydd för rodertransmi...
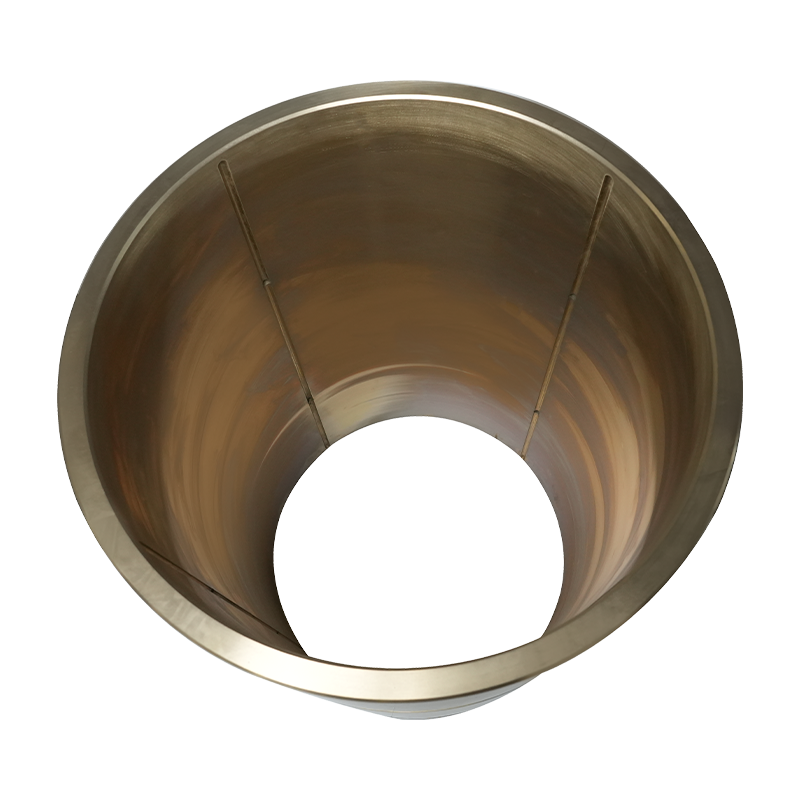
Bronsbussning i aluminium för fartygshydrauliska cylindrar och rodervinkelåterkopplings...
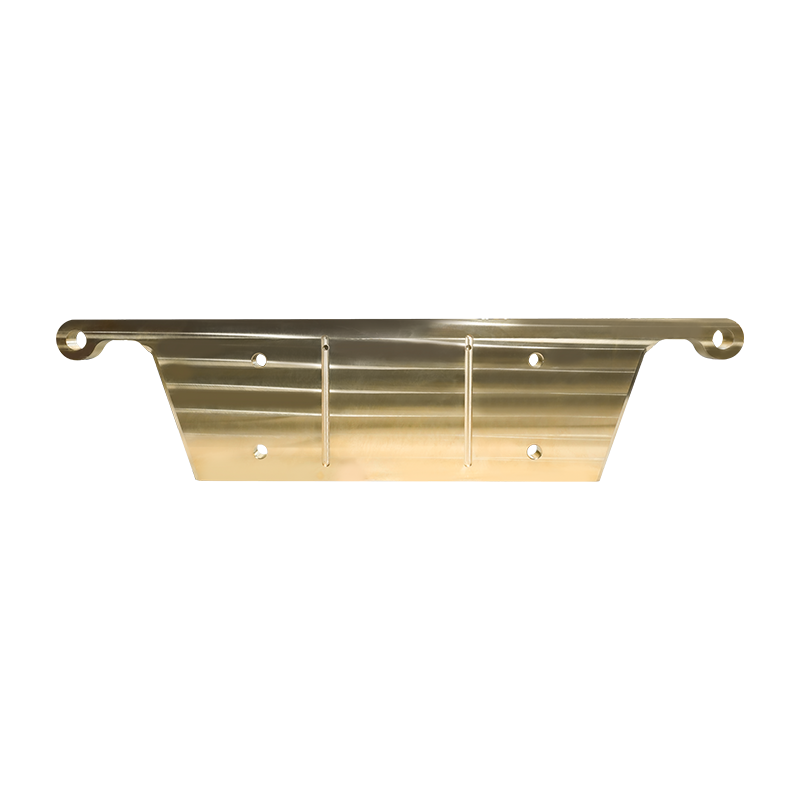
Mining Equipment Brass Plate är gjord av högkvalitativt höghållfast mässingsmaterial, m...
Upphovsrätt © YangZhou YiFeng Copper Products Co.,Ltd. Alla rättigheter reserverade
Kina koppar gjutning tillverkare grossist koppargjutningsfabrik