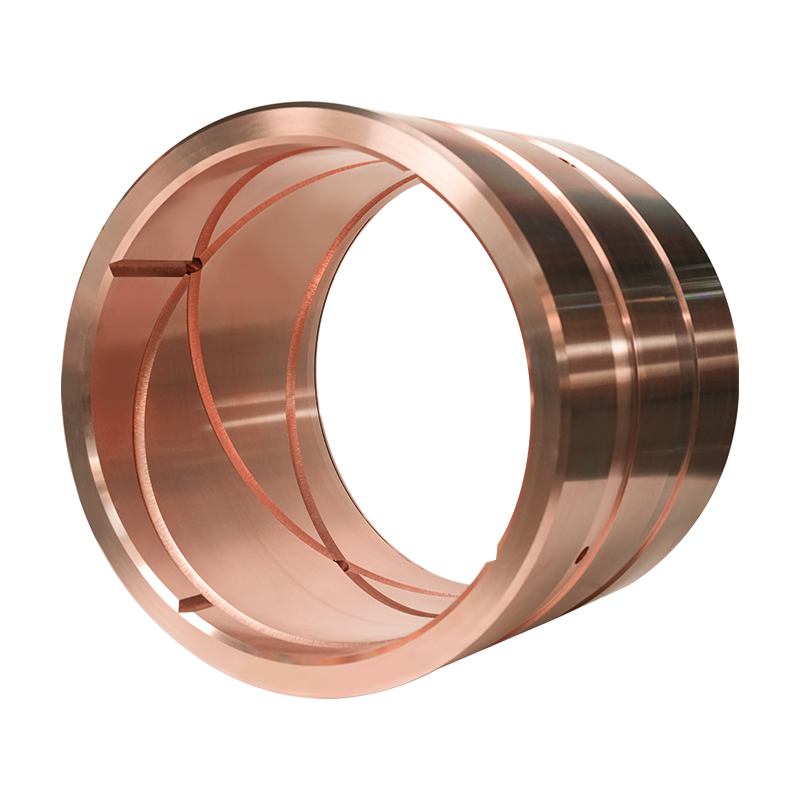
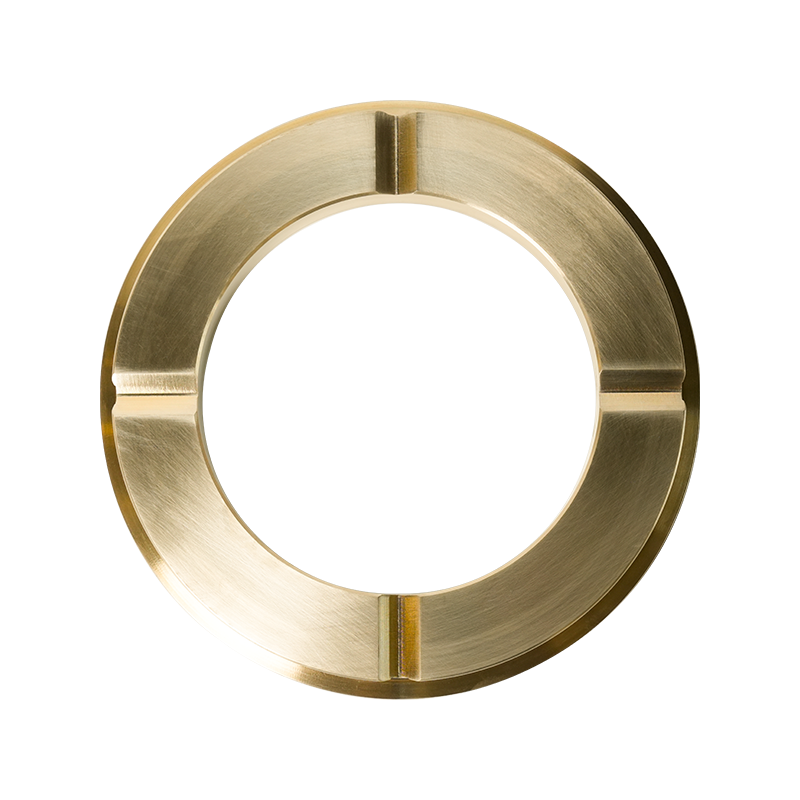
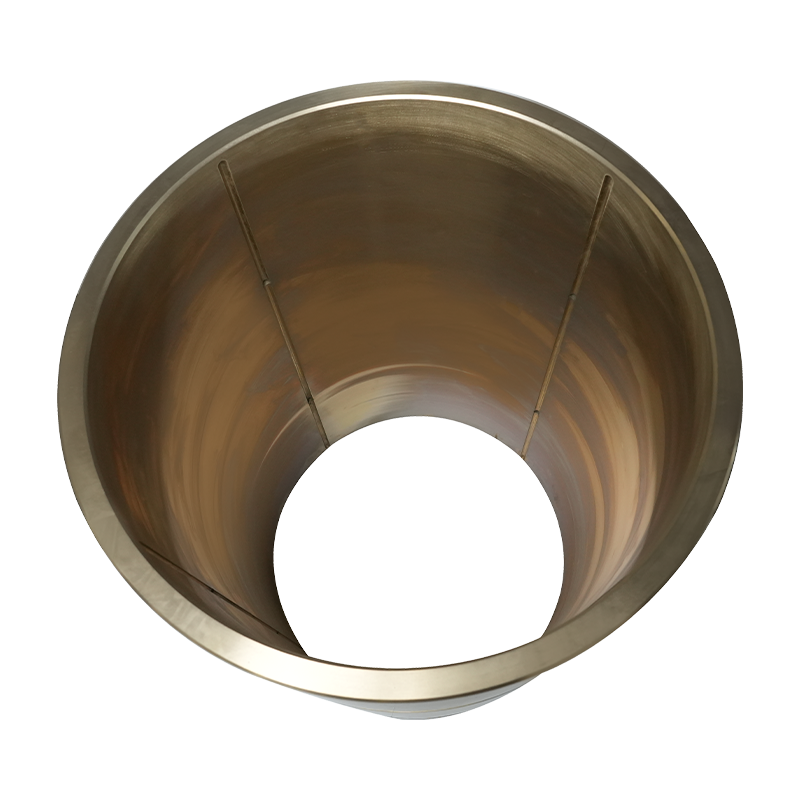
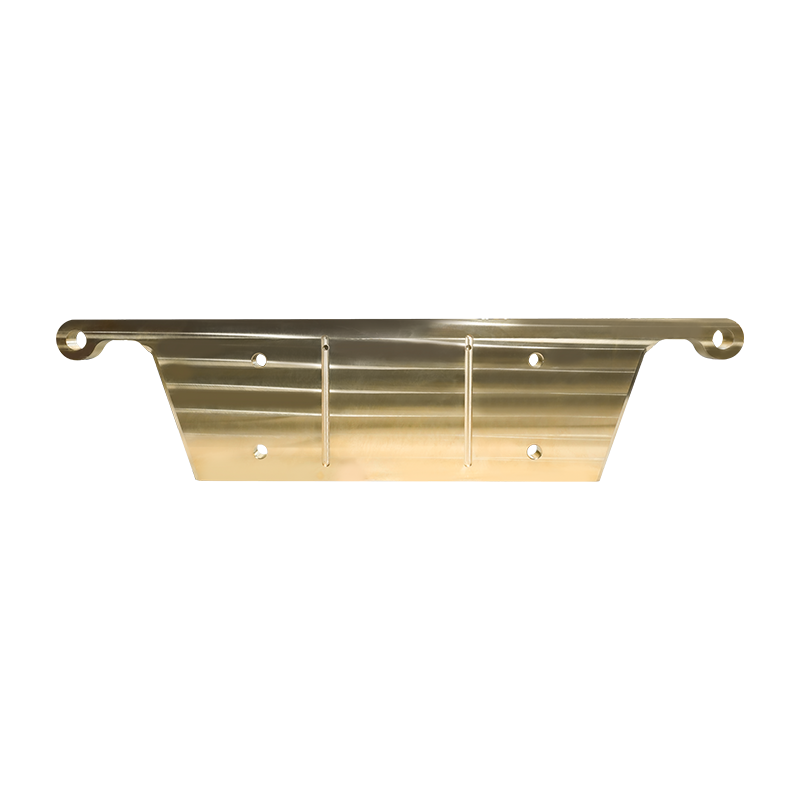
En transportörs drivmotor går tyst i tre år och börjar sedan mullra i låg hastighet och brumma i hög hastighet. Underhållspersonalen drar i ändklockan och inuti sitter en bronscylinder stor som en kaffekopp med en skårad borrning och en film av svart lack. Den cylindern är ett hylslager, och dess misslyckande förklarar nästan allt om hur hela familjen beter sig.
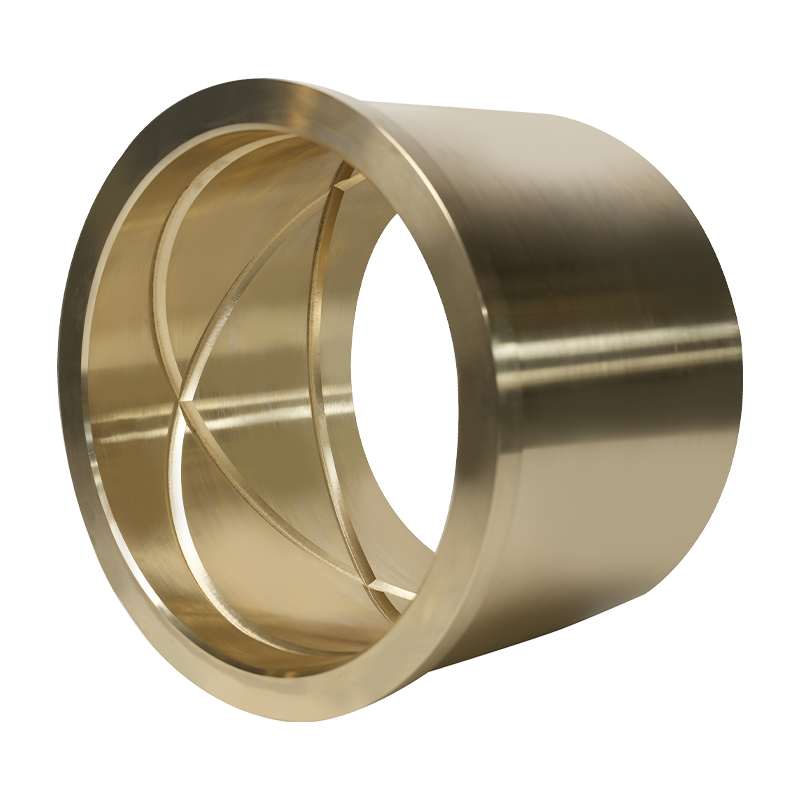
Ett hylslager, även kallat glidlager, bussning eller axellager, är ett cylindriskt foder i ett stycke som bär en axel på en film av olja, fett eller fast smörjmedel istället för på rullande element. Det finns ingen bur, ingen rullande boll och ingenting som roterar förutom själva axeln.
Det korta svaret på vad ett hylslager är beror på tre variabler: spelrum, smörjfilm och material. När dessa tre är anpassade till belastningen och hastigheten, kan ett hylslager av kopparlegering överleva ett kullager flera gånger om. När en av dem har fel, kan samma lager fastna i ett enda skift.
Hur lasten faktiskt når huset
Ett hylslager fungerar genom geometri snarare än genom rullande kontakt. Borrningen är bearbetad några hundradelar av en millimeter större än axeln, vilket skapar ett konvergerande gap i rotationsriktningen. När axeln svänger dras olja in i den avsmalnande kilen, trycket byggs upp och axeltappen lyfts av metallen. Axeln åker sedan på en oljefilm som ofta bara är 5 till 25 mikron tjock.
Vid stillastående och vid mycket låg hastighet kan ingen film bildas, varför belastningen bärs av gränstillsatser i fettet eller av själva lagermaterialet. Detta är anledningen till att start och stopp är mycket svårare för ett hylslager än kontinuerlig drift.
Filmtjockleken måste förbli större än den kombinerade ytråheten för de två delarna plus den största partikeln som cirkulerar i oljan. En partikel på 10 mikron är större än många oljefilmer, varför filtrering är lika viktig som valet av legeringar. Temperaturen stänger slingan: varm olja är tunn olja och en tunn film bär mindre belastning vid samma hastighet.
Huvudtyperna du hittar på riktiga maskiner
Rejäla och delade bussningar
Solida bussningar pressas eller krymps in i ett hus och byts ut när hålet slits över toleransen. Delade bussningar finns för axlar som inte går att ta bort, såsom vevaxlar och långlinsaxlar på äldre utrustning.
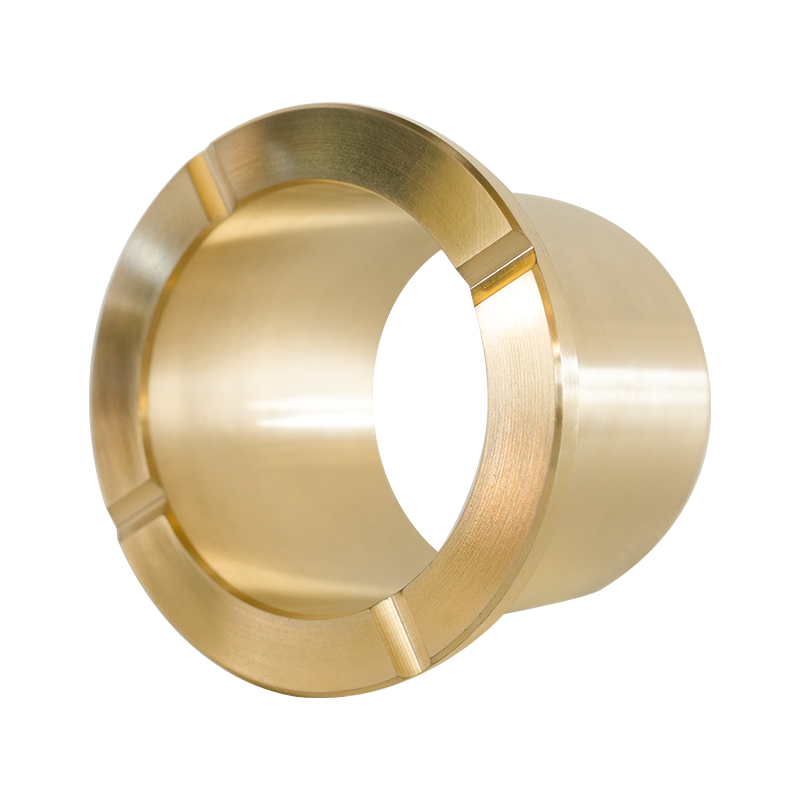
Flänsade och skjutbara versioner
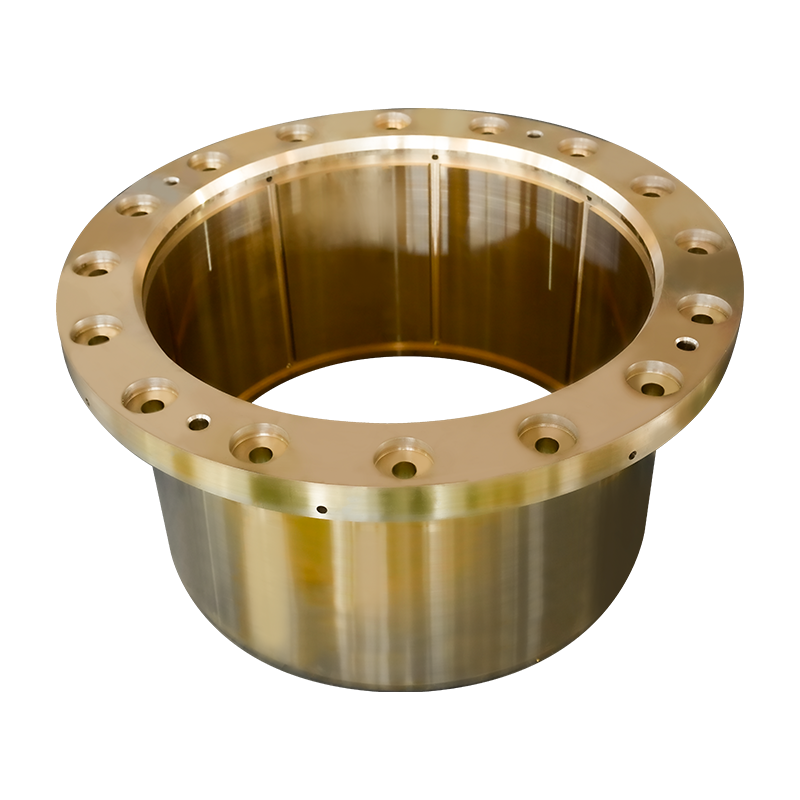
En fläns bär axiell belastning såväl som radiell belastning. Kingpin-, roder- och gångjärnsapplikationer använder flänsförsedda bussningar eftersom enheten också måste motstå vertikala rörelser utan att lägga till en separat tryckbricka.
Självsmörjande bussningar
Grafitpluggad brons, oljeimpregnerad sintrad brons och PTFE-fodrade stålskal fungerar där eftersmörjning är opraktisk: fjärrtransportörer, undervattensfixturer och spolområden i livsmedelsfabriker. De byter ut topplastkapacitet för ett underhållsintervall mätt i år snarare än veckor. I dammiga anläggningar där smörjpunkter ofta missas är en självsmörjande bussning av aluminium i brons eller mässing ofta det billigare svaret under fem års drift.
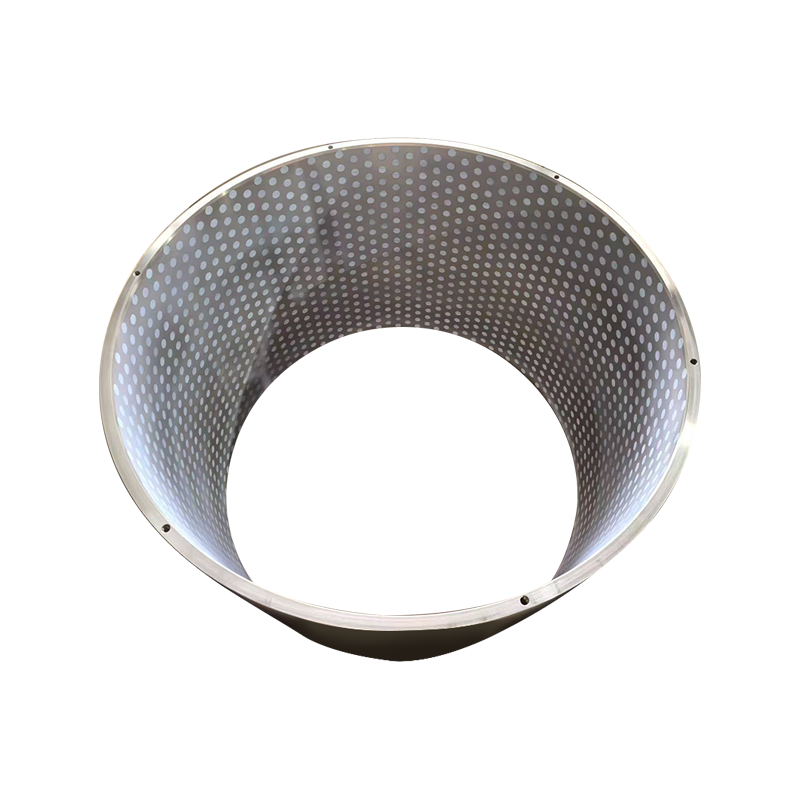 Självsmörjande mässingsbussningar för tekniska maskiner Självsmörjande mässingsbussningar för tekniska maskiner is made of high-quality high-strength brass material, combined with embedded solid lubrication technology, it... Visa produkt →
Bimetall- och babbittfodrade skal
Tunna babbitt-lager bundna till en baksida av stål eller brons dominerar motorns huvudlager och turbintappar, där formbarhet och inbäddningsförmåga är viktigare än råhållfasthet.
Kopparlegeringar och var var och en hör hemma
Kopparlegeringar dominerar industriella hylslager eftersom de drar bort värme från filmen, bäddar in hårda partiklar istället för att skära axeln och håller en hydrodynamisk film vid måttlig belastning.
Materialfamiljer för hylslager, vad var och en gör bra och gränserna som avgör en specifikation. | Material | Komposition | Styrka och slitage | Smörjning | Typisk service | Begränsningar |
| Tenn brons | Cu-Sn med bly och zink | Måttlig styrka, utmärkt formbarhet och partikelinbäddning | Olja eller fettfilm krävs | Pumplager, vinschtrummor, ankarspel, styrväxel | Mjuknar över ungefär 250 grader Celsius; dålig torrkörning |
| Aluminium brons | Cu-Al med järn och nickel | Hög hållfasthet och lastkapacitet, stark korrosions- och kavitationsbeständighet | Olje-, fett- eller grafitpluggar | Marin framdrivning, hydraulcylindrar, rodersystem, krosspinnar | Svårare att bearbeta; behöver en härdad skaftyta |
| Mässing | Cu-Zn, ofta blyad | Måttlig styrka, enastående bearbetbarhet | Olja, fett eller självsmörjande kvaliteter | Akterrörstätningar, lätta pumpar, ventilskaft | Lägre slitstyrka under tung belastning; avzinkningsrisk i havsvatten |
| Sintrad brons | Porös Cu-Sn, oljeimpregnerad | Låg till måttlig | Olja lagrad inuti porerna | Små motorer, fläktar, apparater | Inte för stötar eller tung belastning; kan inte bearbetas om |
| Babbitt | Tenn eller blybaserad vit metall | Mycket låg hållfasthet, bästa formbarhet | Tryckmatad olja | Turbintappar, motorhuvudlager | Utmattningssprickor under hög belastning eller värme |
| PTFE-fodrat stål | Stålskal med brons och PTFE lager | Måttlig, går torrt | Inga | Förpackningar, livsmedelsutrustning, ljusreglage | Dålig värmeavledning; låg last och hastighetstak |
Om tjänsten involverar havsvatten, slipdamm eller en last som vänder riktning är aluminiumbrons vanligtvis den säkrare utgångspunkten. Om axeln är mjuk och belastningen är blygsam, kommer tennbrons att bädda in föroreningar och förlåta små inriktningsfel som en hårdare legering inte skulle göra.
Hylslager eller rullningslager?
Valet handlar sällan om kvalitet. Det handlar om buller, utrymme, åtkomst till smörjning och hur delen förväntas misslyckas.
Hur de två bärande familjerna står sig i den dagliga industriella servicen. | Karakteristiskt | Hylslager | Rulllager |
| Startfriktion | Högre, eftersom kontakten är metall på metall tills filmen bildas | Låg och nästan konstant |
| Buller och vibrationer | Tyst; oljefilmen dämpar vibrationer | Hörbar över några tusen rpm |
| Radiellt utrymme | Tunn, ofta en väggtjocklek | Högre; behöver axlar och tätningar |
| Stötbelastning | Sprider belastningen över filmen | Brinelling och rasskador |
| Smörjning | Kontinuerlig oljematning eller ett självsmörjande foder | Förseglat fett för livet |
| Misslyckande mönster | Gradvis slitage med mätbar speltillväxt | Plötslig spjälkning eller anfall |
| Stora diametrar | Billigare och lätt att dela | Dyrt och tungt |
Varför hylslager misslyckas
De flesta misslyckanden är inte materiella misslyckanden. De är problem med smörjning, passform eller kontaminering som legeringen inte kan kompensera för.
- Oljesvält: filmen kollapsar, hålet plockar upp metall från journalen och skåran sprider sig runt omkretsen inom några minuter.
- Kontaminering: brons bäddar in hårda partiklar och skyddar skaftet, men när de inbäddade partiklarna väl står stolta över hålet slår de axeltappen som ett skärverktyg.
- Överhettning: Viskositeten sjunker när temperaturen stiger, så ett lager som går 20 grader Celsius över design kan förlora en stor del av sin lastkapacitet.
- Felinriktning och kantbelastning: en axel som inte är parallell med 0,05 mm över en kort bussning koncentrerar belastningen på ena kanten och torkar den kanten först.
- Fel godkännande: för hårt och lagret häftar när axeln växer med värme; för löst och journalen virvlar, hamrar och dunkar den ovala.
- Gripande och krypande: otillräcklig interferens i huset gör att ytterdiametern polerar husets hål och släpper bort oxidskräp.
- Axelström: frekvensomriktare kan trycka ström genom axeln och erodera hålet som ett mönster av fina kratrar.
En urvalschecklista som förhindrar kostsamma returer
- Ladda: registrera stabila, alternerande och stötande komponenter, plus eventuell dragkraft. En flänsförsedd bussning kostar mindre än att lägga till en separat tryckyta senare.
- Hastighet och PV: multiplicera enhetstrycket med ythastigheten. Det tillåtna värdet sjunker kraftigt när filmen inte kan bildas, till exempel vid oscillerande eller indexering.
- Smörjväg: oljebad, tvångsmatning, smörjnippel eller inget alls. Bestäm detta innan du väljer legering, inte efter.
- Miljö: havsvatten, slipdamm, tvättkemikalier, omgivningstemperatur och om fogen är nedsänkt.
- Uttag: ange installerat spelrum, inte friläge i fritt tillstånd. En typisk utgångspunkt för brons på stål är 0,001 till 0,0015 axeldiameter.
- Skaft skick: hårdhet, ytfinish och om tappen kan bearbetas om eller bytas ut om den slits.
- Geometri: oljespår och hålposition, avfasningar, väggtjocklek och hur delen kommer att tryckas in och dras ut.
- Ersättningsstrategi: är bussningen en planerad slitdel med ett inspektionsintervall, eller en livstidskomponent?
I en gruva där en krossbult i bästa fall smörjs varje vecka, tar en självsmörjande bussning av aluminiumbrons bort smörjsteget helt och håller skarven igång till nästa planerade driftstopp.
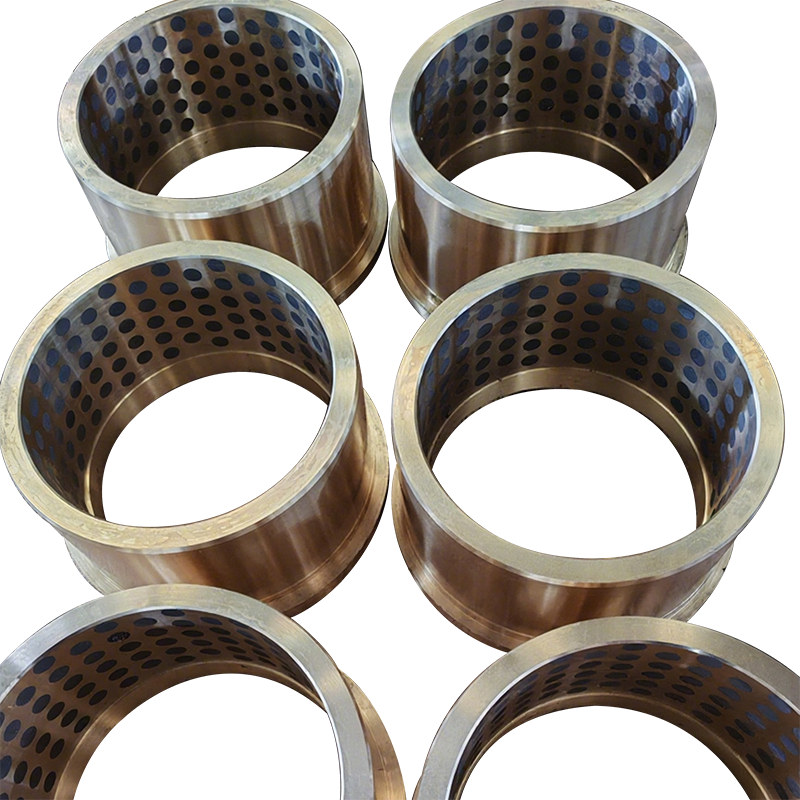 Självsmörjande bussningar av aluminium brons för gruvutrustning Självsmörjande bussningar av aluminium brons för gruvutrustning is a nickel-aluminum bronze self-lubricating bushing developed specifically for working conditions in mi... Visa produkt →
Där kopparlegeringshylslager tjänar sitt behåll
Fartygets framdrivning och styrsystem är det klassiska fallet. En roderstock, en hydraulcylinder, ett ankarspel och en tätning av akterröret körs alla med olika belastningar, olika hastigheter och olika korrosionsexponering, men var och en ber om en kopparlegeringsbussning som är dimensionerad för sin egen plikt.
Gruv- och metallurgisk utrustning följer samma logik under svårare förhållanden: höga stötbelastningar, nötande damm och långa intervall mellan underhållsstopp. Tekniska maskiner, vindkraftsväxellådor och kugghjulsmaskiner använder kopparlegerade snäckväxlar och bussningar där glidkontakt och dämpning är viktigare än rullningseffektivitet.
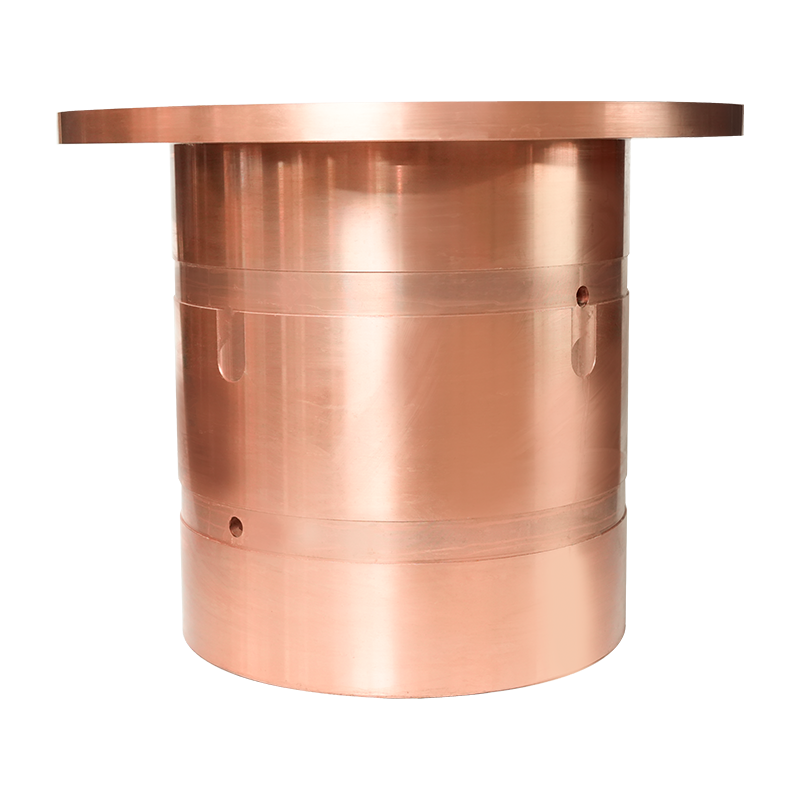
Plåtbronsbussningen nedan är ett typiskt exempel på material som valts för en specifik användning snarare än en allmän klass.
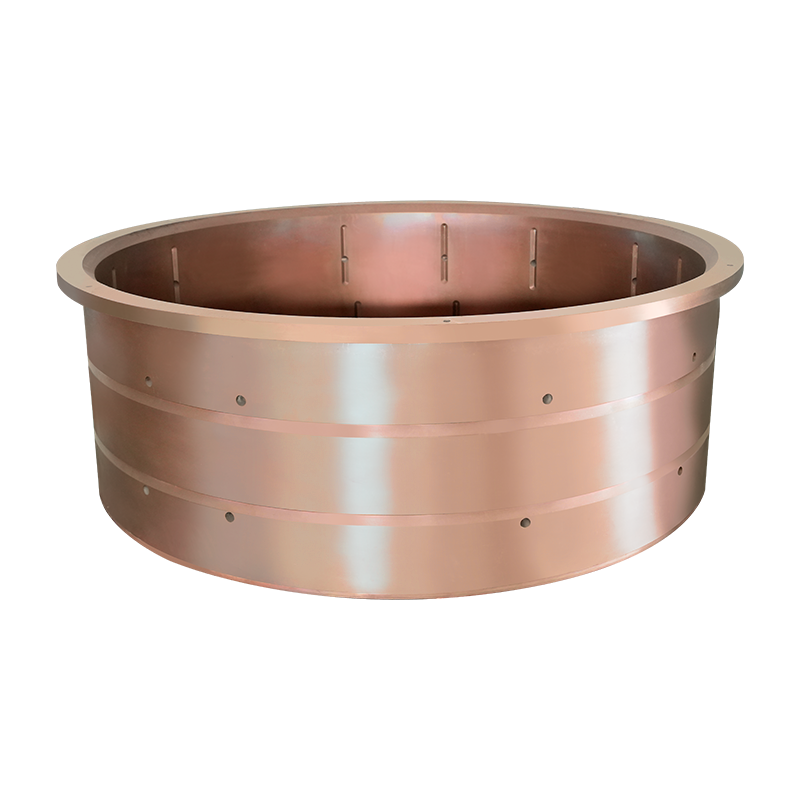 Plåtbronsbussning för fartygsframdrivningssystem Plåtbronsbussning för fartygsframdrivningssystem är en högpresterande slitstark komponent designad för nyckeldelar som fartygsframdrivningsaxel, rodersystem, ... Visa produkt →
Inköpsanteckningar: Toleranser, gjutkvalitet och batchkonsistens
Två leverantörer kan ange samma legeringsnamn och leverera mycket olika delar. Tre detaljer skiljer en bussning som går i åratal från en som går sönder på månader.
- Installerade mått: en presspassning stänger hålet med ungefär störningsmängden, så ritningen bör ange installerat spelrum och inte bara det fria hålet.
- Casting sundhet: porositet inuti väggen blir en sprickinitieringsplats under stötbelastning. Be om materialcertifiering och, på kritiska delar, ultraljuds- eller färgpenetrerande inspektion.
- Batchkonsistens: registrera värmenumret. Samma legering från en annan smälta kan bearbeta olika och slitas olika.
Yangzhou Yifeng Copper Products har gjutit och bearbetat komponenter i kopparlegeringar sedan 2005, inklusive tennbrons, aluminiumbrons och mässingsbussningar, självsmörjande lager, marina tätningsringar och snäckväxlar. Den företagsprofil beskriver en 30 000 kvadratmeter stor anläggning, mer än 80 anställda och ett forskningssamarbete med ett universitet, vilket är den sortens bakgrund som är värd att kolla upp när en bussning sitter inuti en oreparerad montering.
Skala tillbaka ämnet till det väsentliga och ett hylslager är en kontrollerad lucka fylld med en kontrollerad film. Allt annat, legeringen, spåret, toleransen, finishen, finns till för att skydda det gapet.
Om du anger en, börja med belastningen och smörjvägen och välj sedan legeringen. Om du felsöker en, mät det installerade spelet och titta på oljan innan du skyller på materialet. För ritningar, arbetsuppgifter eller en second opinion på en misslyckad del kan ingenjörsteamet nås via kontaktsida .