

Tennbronsbussning för gruvutrustning använder koppar av hög renhet som basmaterial och ...
Hem / Nyheter / Branschnyheter / Smältpunkt för brons: Komplett guide till legeringstemperaturer och kvalitetsintervall
Fartygsframdrivnings- och tätningsanordning
Havsborrning och lyftutrustning för fartygsslussar
Gruvutrustning
Byggmaskiner
Olja och gas, metallurgisk utrustning
Brons har aldrig haft en enda smältpunkt. I praktiken smälter de flesta bronslegeringar mellan ungefär 850 °C (1 562 ° F) och 1 050 ° C (1 922 ° F), och en typisk tennbrons med 12 % tenn smälter nära 900 °C (1 652 °F). Det breda utbudet är varför "brons" på en ritning inte räcker för ett gjuteri eller en designgranskning. Den exakta sammansättningen avgör komponentens smältbeteende, och det beteendet avgör hur du gjuter, svetsar, bearbetar och så småningom servar delen.
För ingenjörer och inköpare som arbetar med bronsbussningar, lager, tätningsringar, plattor och snäckväxlar är den praktiska frågan inte "vad är smältpunkten för brons?" men "vilken är smältpunkten för bronskvaliteten jag tänker använda?"
Tabellen nedan är en användbar planeringsguide. Det exakta smältbeteendet beror på leverantörens specifikation, värmebehandling och spårämnen, så bekräfta alltid kvaliteten innan du ställer in gjutnings- eller driftsgränser.
| Bronsfamilj | Typisk sammansättning | Representativt smältområde | Vanliga applikationer |
|---|---|---|---|
| Tenn brons | 88 % Cu / 12 % Sn | ~900°C (1 652°F) | Marinbussningar, styrväxlar, ankarvinschlager |
| Aluminium brons | 90% Cu/10% Al | ~1 027–1 038 °C (1 881–1 900 °F) | Rodertransmissionssystem, kraftiga plattor, gruvutrustning |
| Lager brons | Cu med Pb, Sn, Zn | ~977°C (1 790°F) | Glidlager under måttlig belastning |
| Blyat brons | Cu med 18% Pb/7% Sn | ~800–900 °C (1 472–1 652 °F) | Lågsmältande, fribearbetande lagerlegeringar |
| Fosforbrons | Cu-Sn-P | ~950–1 050 °C (1 742–1 922 °F) | Korrosionsbeständiga komponenter och fjäderliknande delar |
Pålägget är inte kosmetiskt. Skillnaden mellan en blyad brons vid ungefär 850°C och en aluminiumbrons vid ungefär 1 038°C kan förändra ditt gjutningssätt, dina verktygsval och den termiska marginal en komponent kan tolerera under drift.
Ren koppar smälter vid 1 084°C (1 983°F). När du lägger till tenn, bly, aluminium eller andra element avbryter du det vanliga arrangemanget av kopparatomer. Materialet ändras inte längre från fast till flytande vid en temperatur. Istället har den en solidus, temperaturen vid vilken smältningen börjar, och en liquidus, den temperatur vid vilken legeringen är helt flytande.
Det är därför som ett enda smältpunktsdiagram bara kan ge medelvärden. Även en enkel tennbrons börjar smälta vid sin solidus och blir bara helt flytande ovanför sin liquidus. Gjuttemperaturerna måste hålla sig över likvidus för att legeringen ska fylla formen helt.
De viktigaste legeringselementen beter sig på förutsägbara sätt:
När en leverantör rapporterar "smältpunkt ungefär 950°C", behandla det som en användbar förenkling, inte en absolut processgräns. För tekniska beslut, fråga efter solidus- och liquidus-värdena och den rekommenderade hälltemperaturen.
För en färdig bronskomponent bestämmer inte smältpunkten den maximala driftstemperaturen för lagerytan. Den mesta utrustningen fungerar långt under den gränsen. Men smältområdet spelar fortfarande roll av tre praktiska skäl: det kontrollerar gjuteriet, det identifierar om legeringen har tillräckligt med termisk marginal för applikationen, och det varnar dig för metallurgiska förändringar om delen överhettas under slipning, svetsning eller extrem glidkontakt.
Tennbrons har ett måttligt smältområde runt 900°C, vilket gör den tillförlitlig att gjuta in i bussningsgeometrier och stabil när den utsätts för havsvatten. Det är ett klassiskt val för fartygsframdrivningssystem, styrväxel och ankarvinschlager eftersom legeringen fortfarande håller sin lageryta under kraftiga stötbelastningar och i en korrosiv miljö.
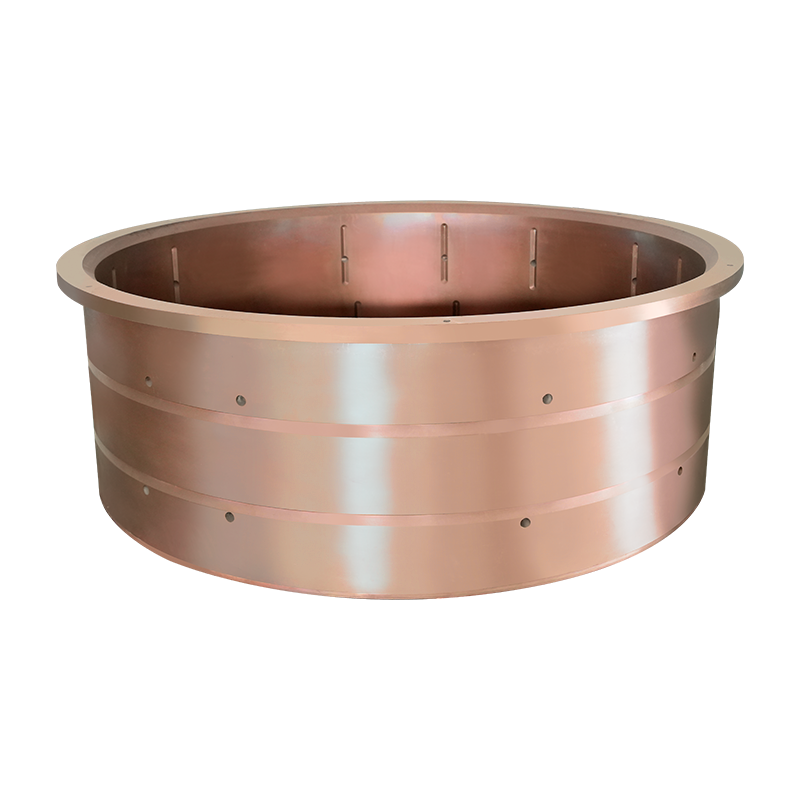 Plåtbronsbussning för marina framdrivnings- och rodersystem Denna sjövattenbeständiga bussning är designad för fartygsframdrivningsaxel och roderlager, och erbjuder hög slitstyrka och självsmörjande egenskaper för att minska friktionen och förlänga utrustningens livslängd under kraftiga stötbelastningar. Visa produkt →
Aluminiumbrons smälter i ett högre intervall, vanligtvis runt 1 027–1 038 °C. Den extra termiska marginalen, i kombination med en skyddande oxidfilm, gör den användbar i rodertransmissionssystem, fartygshydraulika cylindrar och gruvutrustning där sand, vatten och högt lokalt tryck angriper lagerytan.
 Bronsbussning i aluminium för roderöverföring under svåra förhållanden Konstruerad för rodertransmissionssystem kombinerar denna bussning hög hållfasthet, korrosionsbeständighet och utmattningstolerans, vilket gör den lämplig för hög belastning, hög hastighet och korrosiva marina miljöer. Visa produkt →
Snäckväxlar glider mot en stålsnäck och genererar mer friktionsvärme än standardväxlar. Snäckhjul av brons specificeras på grund av deras låga vidhäftning till stål, inte på grund av en exceptionellt hög smältpunkt. En snäckväxel av kopparlegering som används i redskapsmaskiner och efterbehandlingsmaskiner måste hällas rent och kylas under kontroll, eftersom porositet som skapas under gjutning förkortar växelns livslängd vid upprepade termiska cykler.
 Snäckväxel i kopparlegering för precisionsmaskiner för verktygsmaskiner Precisionstillverkad snäckväxel för kugghjuls- och efterbehandlingsmaskiner, med hög kuggnoggrannhet och kontrollerad gjutning för att förhindra porositet, vilket säkerställer pålitlig kraftöverföring och lång livslängd. Visa produkt →
Ett smältpunktsdiagram berättar att brons kan smälta mellan 850°C och 1 050°C, men det säger inte om kvaliteten kan överleva slipande slam, saltvatten, stötbelastning eller konstant glidkontakt. Det tekniska tillvägagångssättet är att först fixa driftsförhållandena – belastning, hastighet, temperatur, korrosion, smörjning – och sedan välja legeringen med rätt kombination av smältområde, mekanisk hållfasthet och slitstyrka.
På Yangzhou Yifeng Copper Products har vi producerat kopparlegeringskomponenter sedan 2005 och byggt vår process kring den urvalslogiken. Varje kvalitet av tennbrons, aluminiumbrons, mässing, självsmörjande och snäckväxel anpassas till sin driftsmiljö innan den gjuts eller bearbetas. För en närmare titt på hur den erfarenheten formar våra materialspecifikationer, se vår företagsbakgrund . Om du granskar en ny bronskomponent, kontakta vårt ingenjörsteam med driftstemperatur, belastning och miljö, så kan vi hjälpa dig att översätta ett smältpunktsvärde till en praktisk bronskvalitet.
En transportörs drivmotor går tyst i tre år och börjar sedan mullra i låg hastighet och brumma i hög hastighet. Underhållspersonalen drar i ändklockan och inuti sitter en bronscylinder stor som ...
View MoreEtt underhållsteam för stenbrott pressar in ett 60 mm hål i bronsflänslager i en remskiva för transportörhuvudet, drar åt husbultarna och finner att flänsen är sprucken inom en månad. Bronset va...
View MoreFöreställ dig en 5 MW kulkvarn i en gruvanläggning. Axeln är över 300 mm i diameter, roterar med några hundra varv per minut och bär en tung radiell belastning. Komponenten som håller den igång ...
View MoreBrons har aldrig haft en enda smältpunkt. I praktiken smälter de flesta bronslegeringar mellan ungefär 850 °C (1 562 ° F) och 1 050 ° C (1 922 ° F), och en typisk tennbrons med 12 % tenn smälter...
View More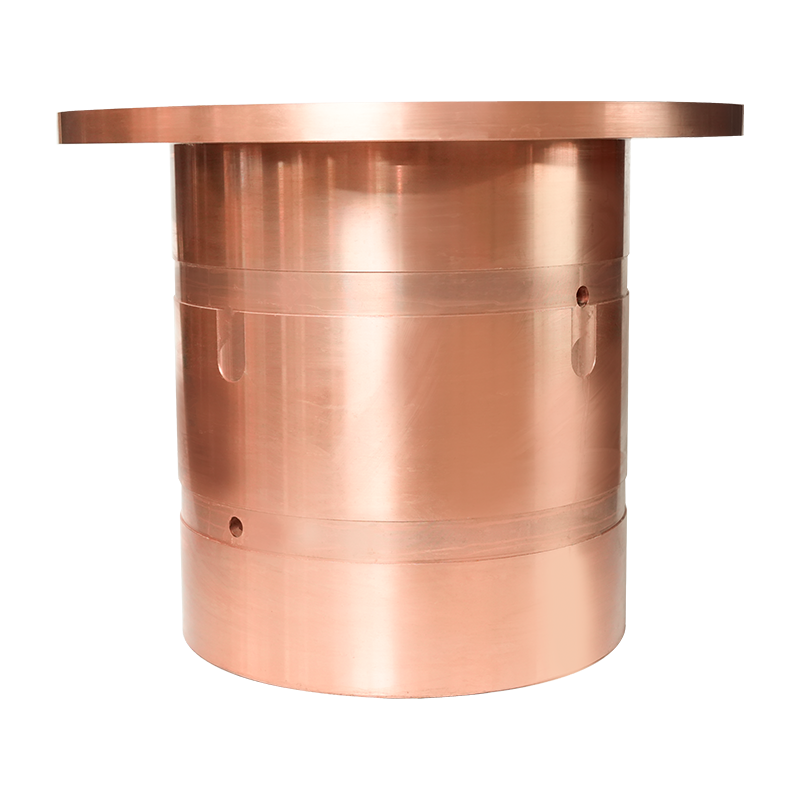
Tennbronsbussning för gruvutrustning använder koppar av hög renhet som basmaterial och ...
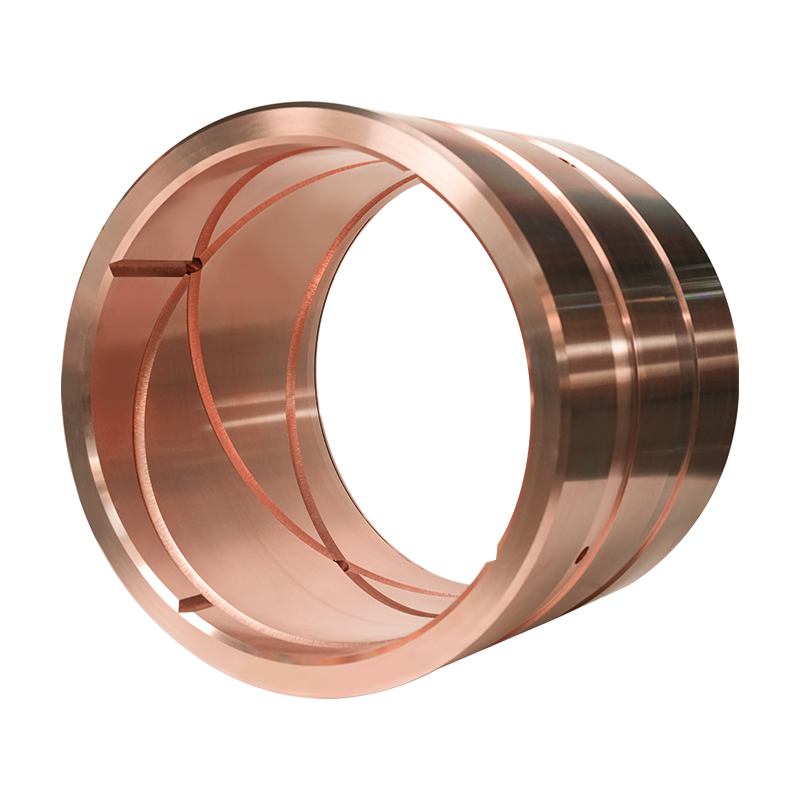
Tin Bronze Bushing For Engineering Machinery är gjord av högkvalitativt högrent koppars...
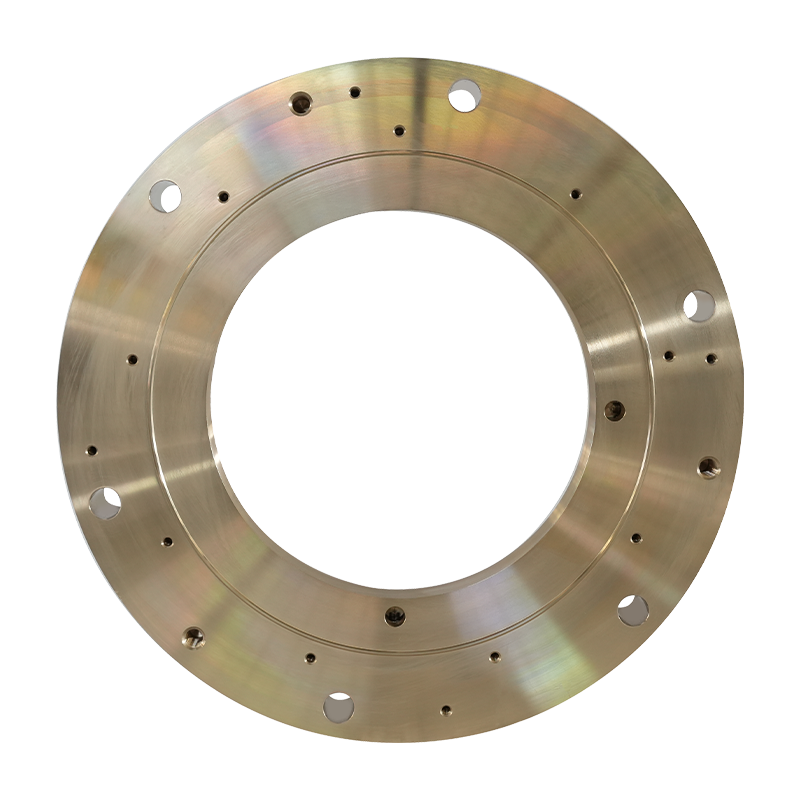
Tätningsring av marin kopparlegering Tätningsring för marin kopparlegering är en viktig...
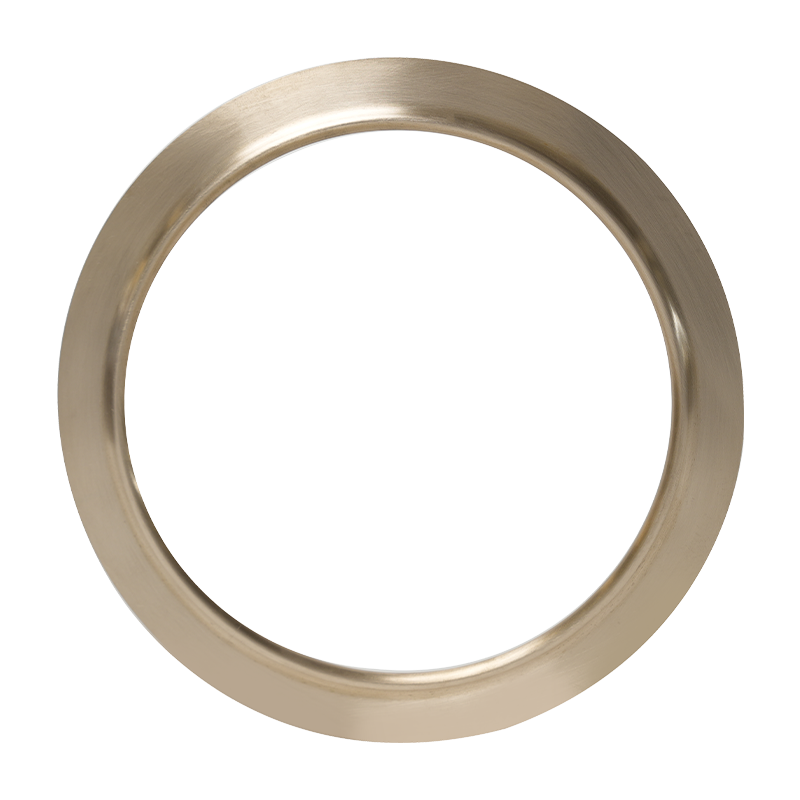
Propulsion Device Seal Marine Copper Alloy Tätningsring är gjord av högkvalitativa kopp...
Ankarvinschlager och tennbronsbussning är designad för förhållanden med tung belastning...
Gruvutrustning Mässingsbussning är speciellt utformad för hög belastning och hög slitag...
Engineering Machinery Brass Bushing är speciellt utformad för hög belastning och högt s...
Metallurgisk utrustning Mässingsbussning är en högpresterande mässingsbussning designad...
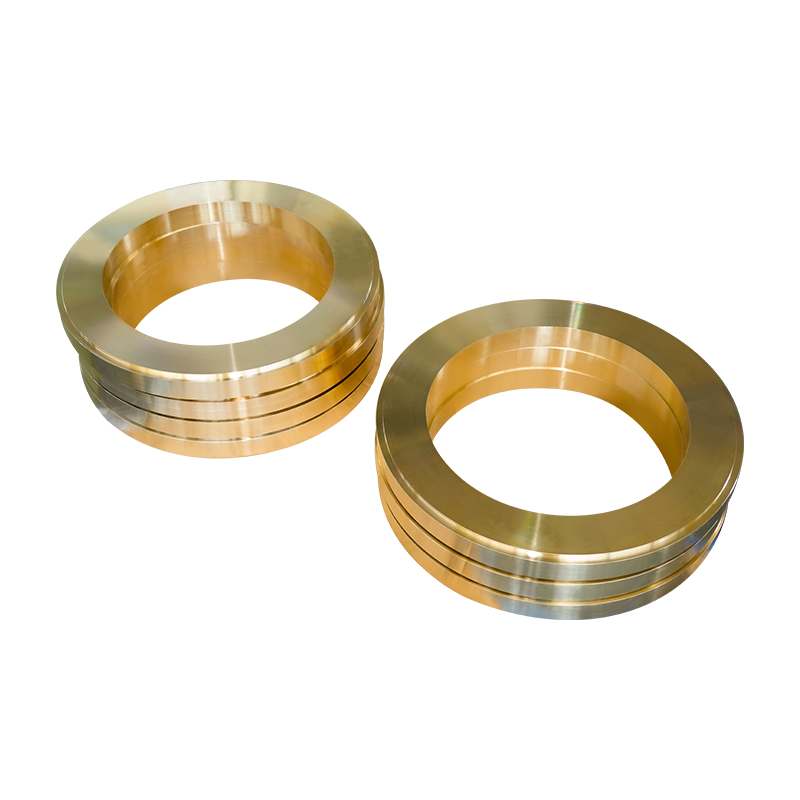
Akteraxeltätningsanordning Mässingsbussning är en högpresterande slitstark kopparbussni...
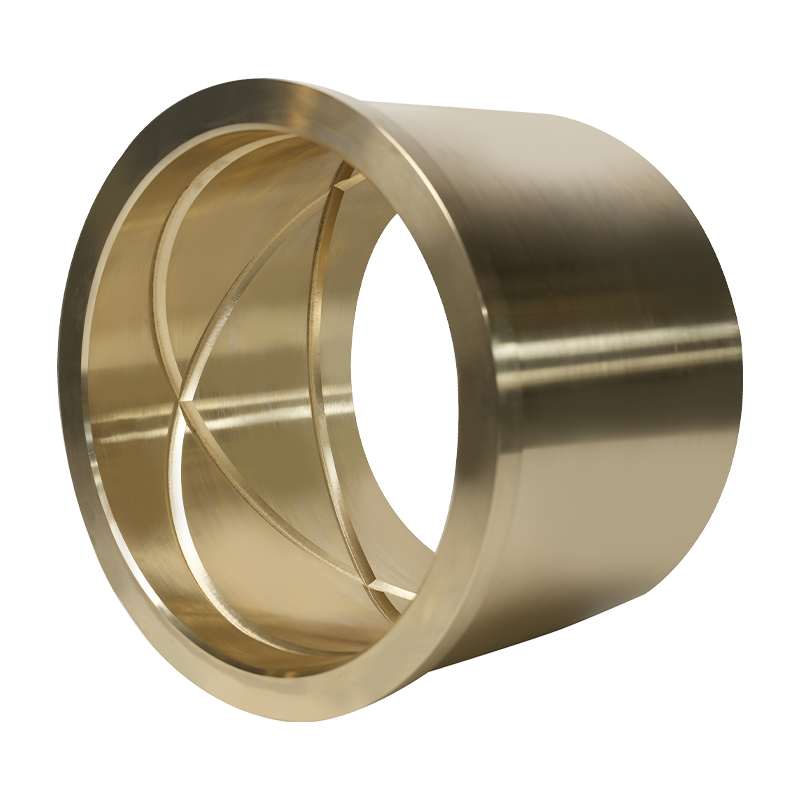
Bronsbussning i aluminium för rodertransmissionssystem är skräddarsydd för rodertransmi...
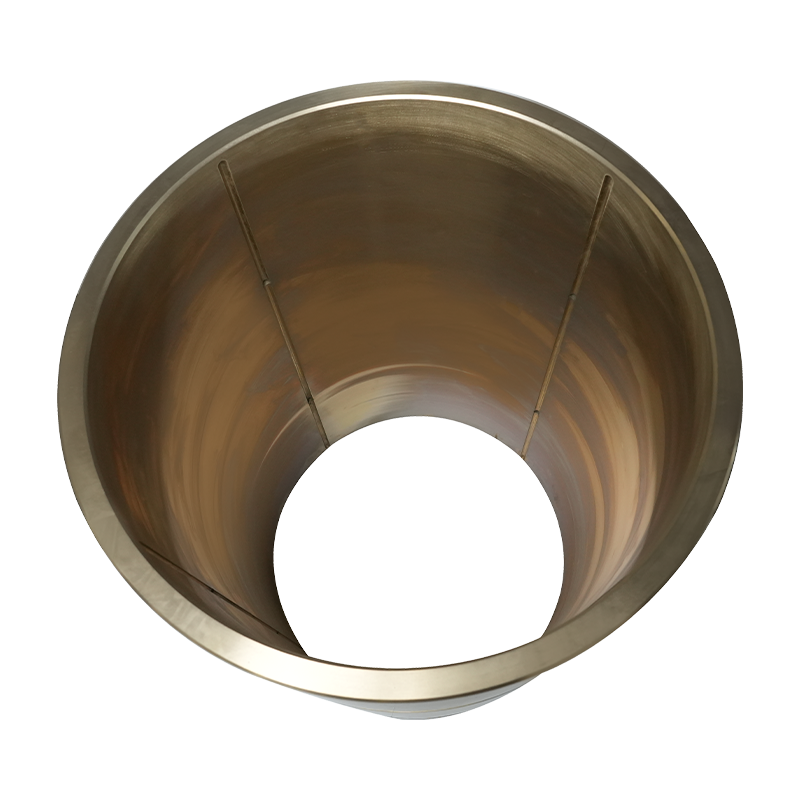
Bronsbussning i aluminium för fartygshydrauliska cylindrar och rodervinkelåterkopplings...
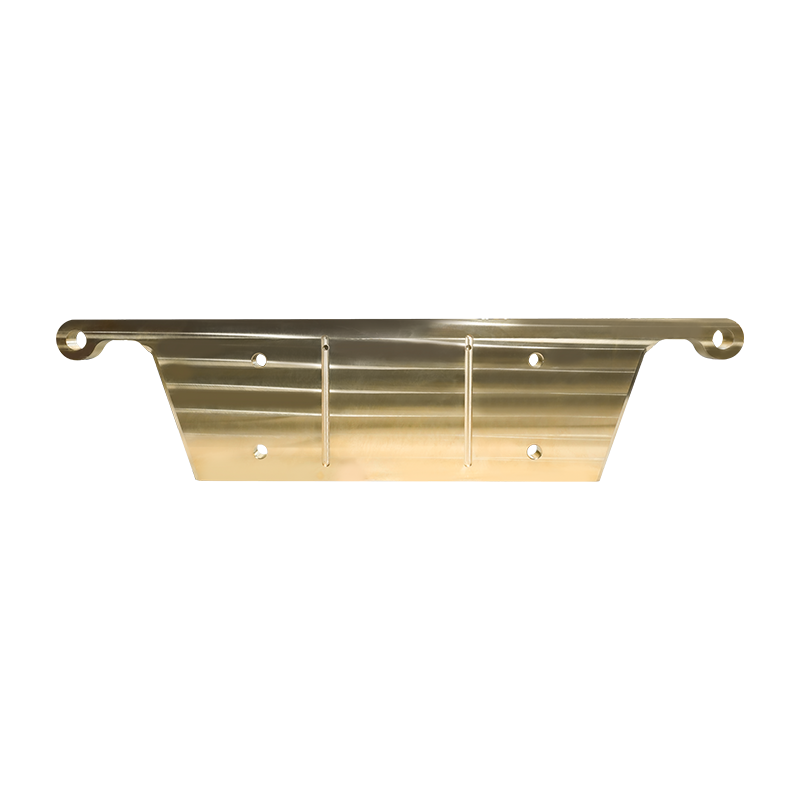
Mining Equipment Brass Plate är gjord av högkvalitativt höghållfast mässingsmaterial, m...
Upphovsrätt © YangZhou YiFeng Copper Products Co.,Ltd. Alla rättigheter reserverade
Kina koppar gjutning tillverkare grossist koppargjutningsfabrik