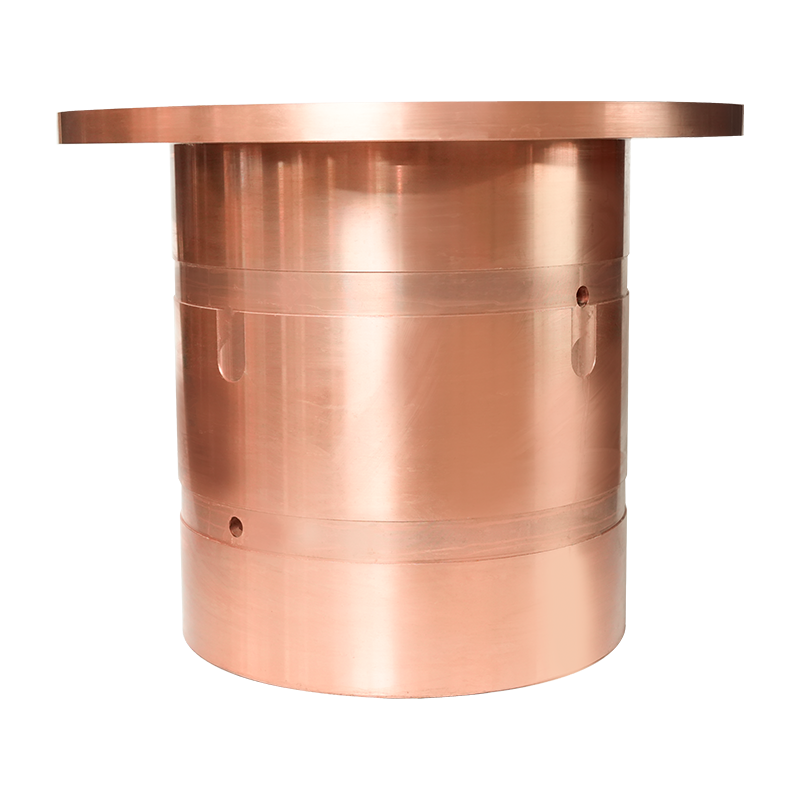
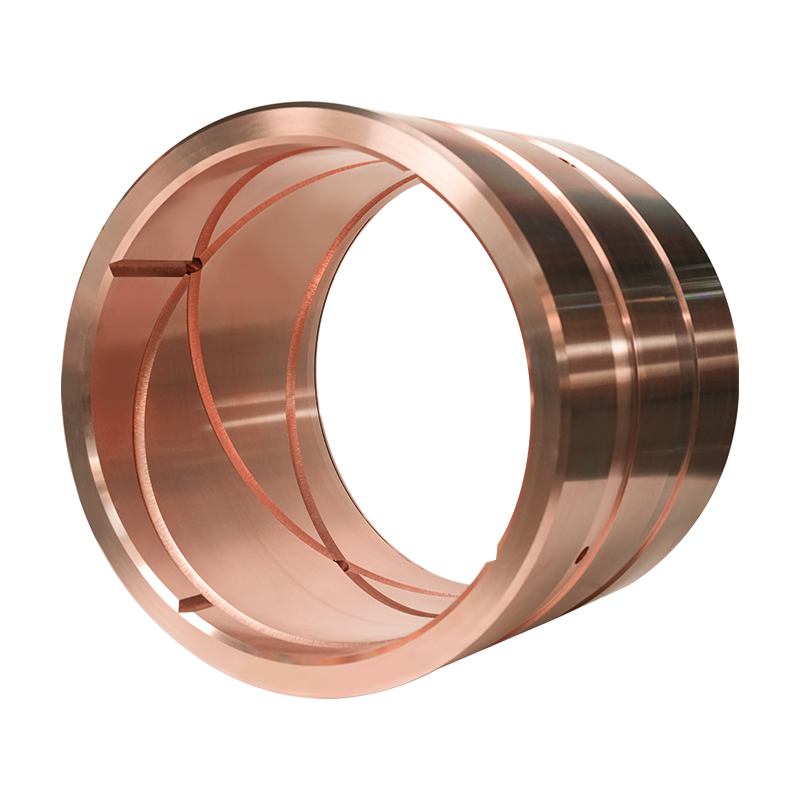
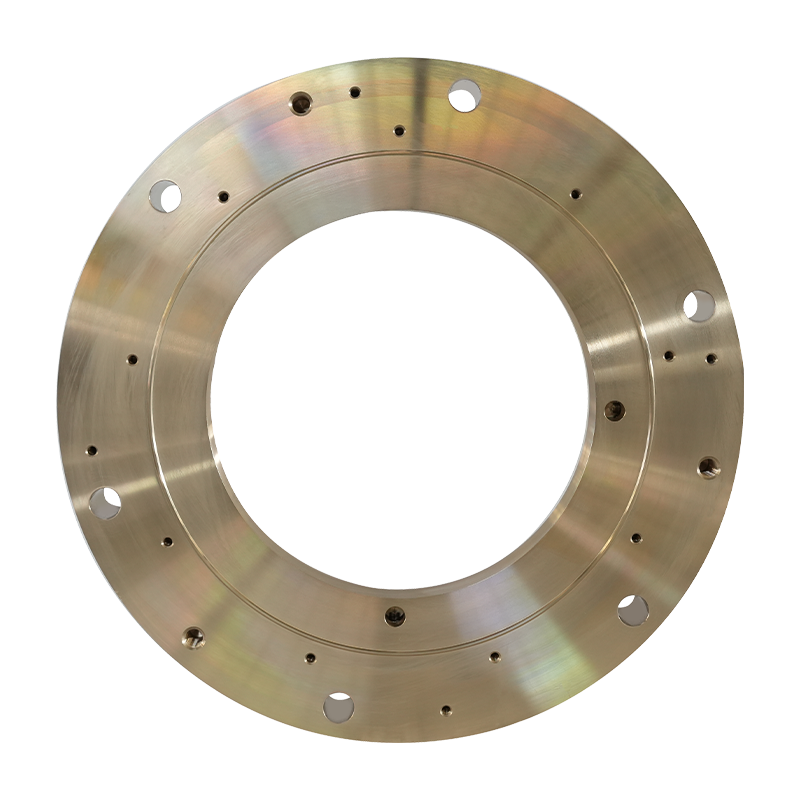
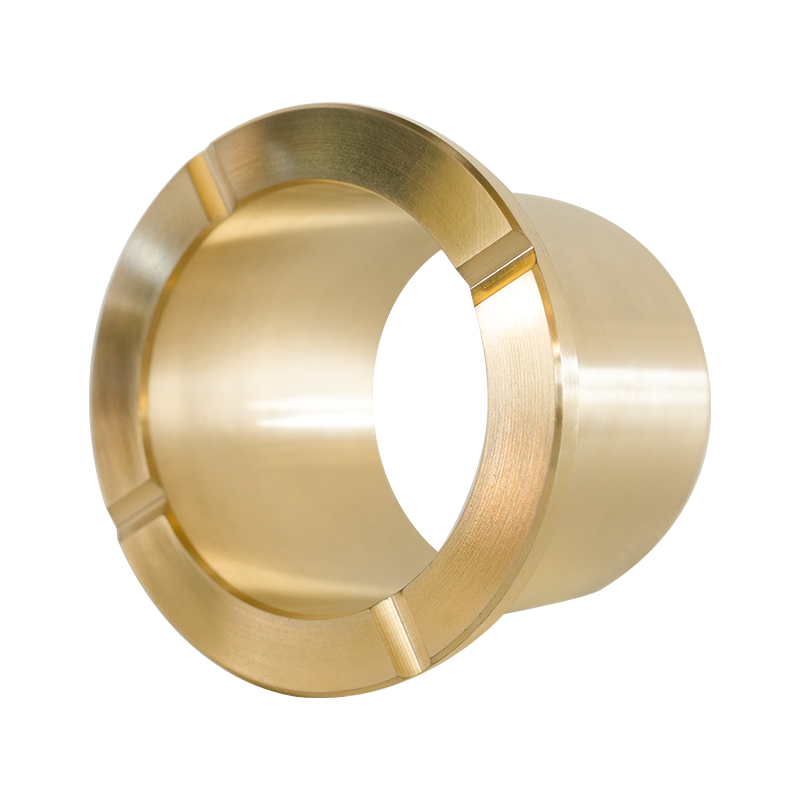
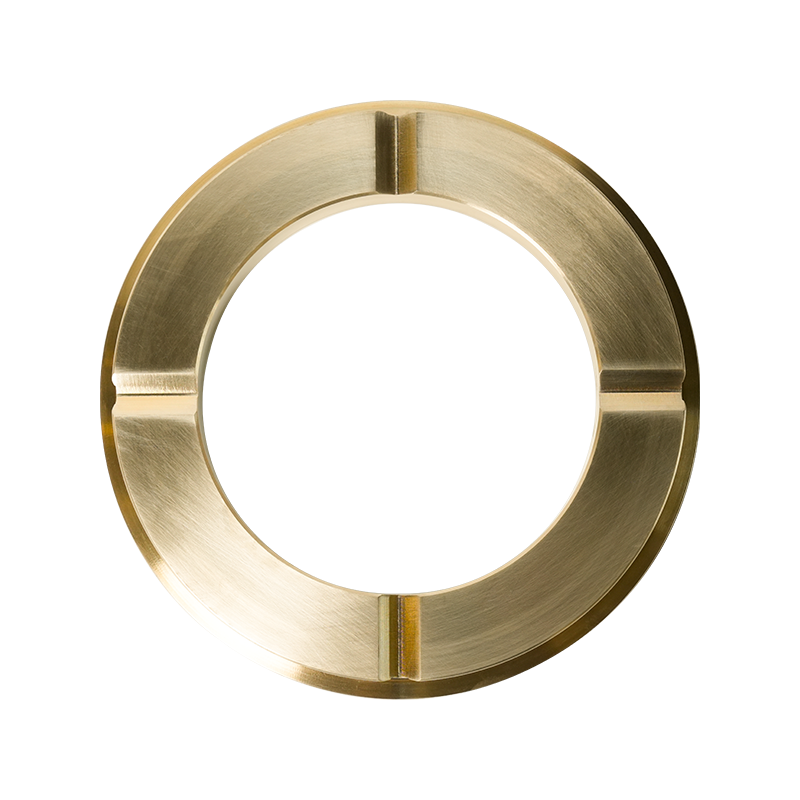
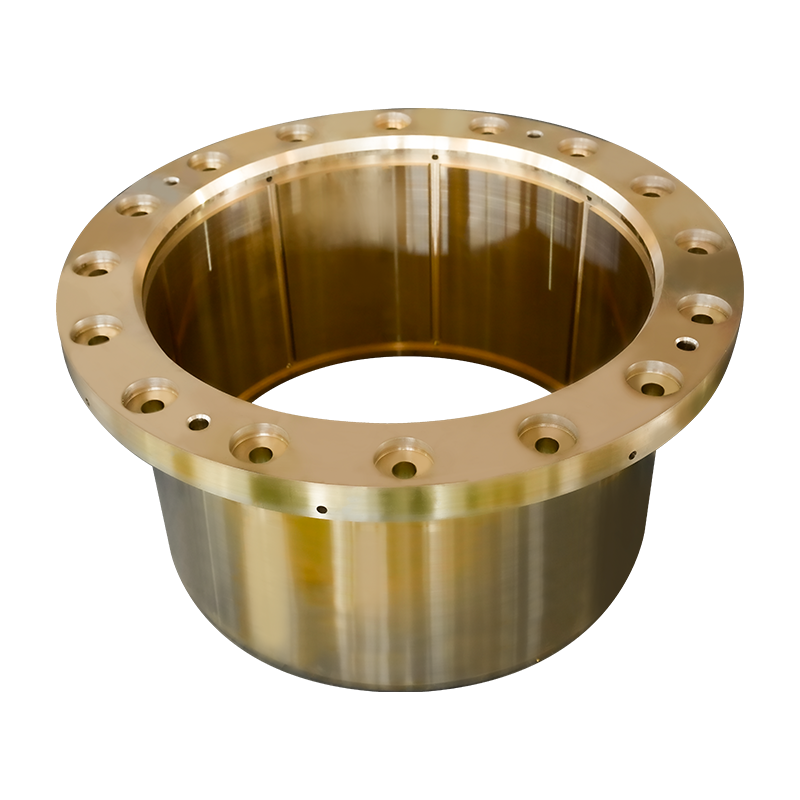
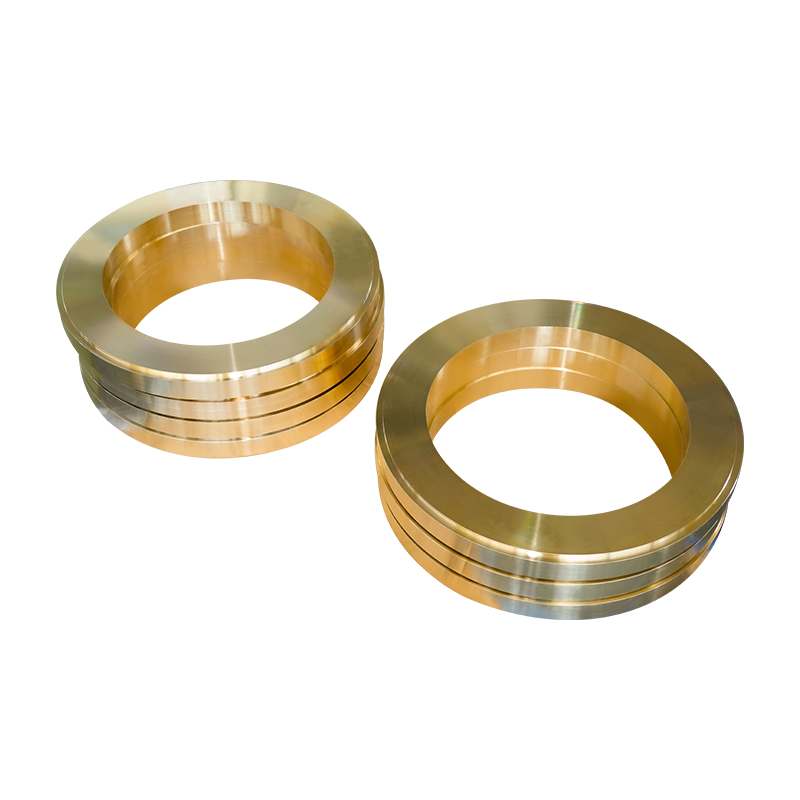
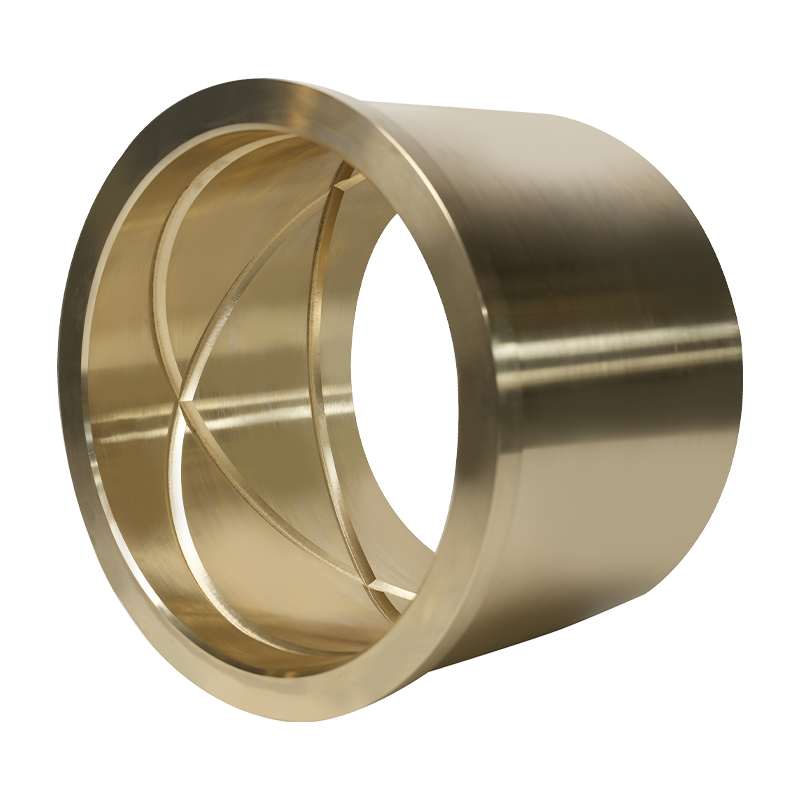
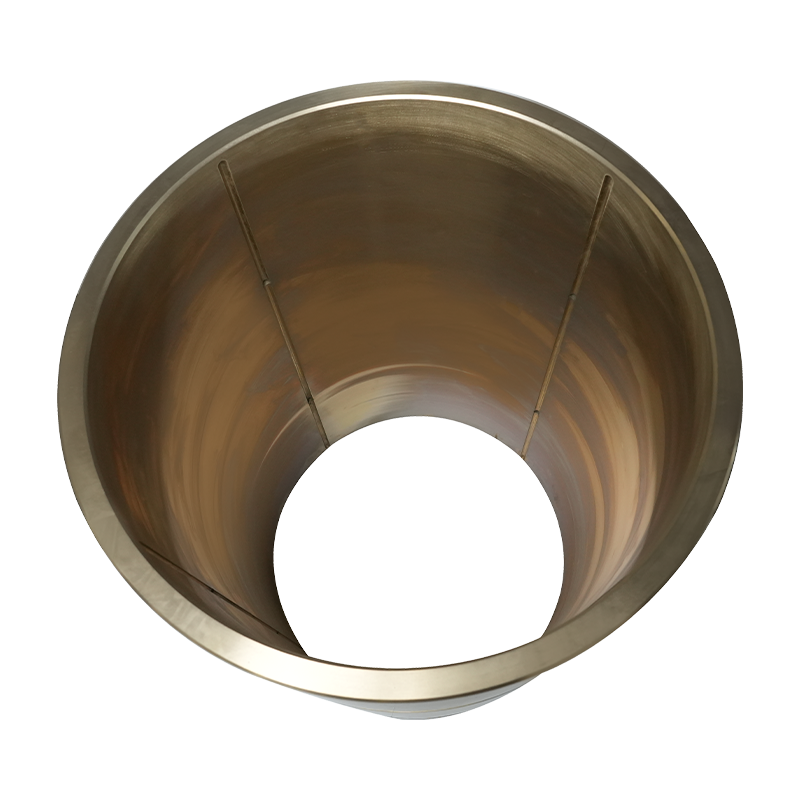
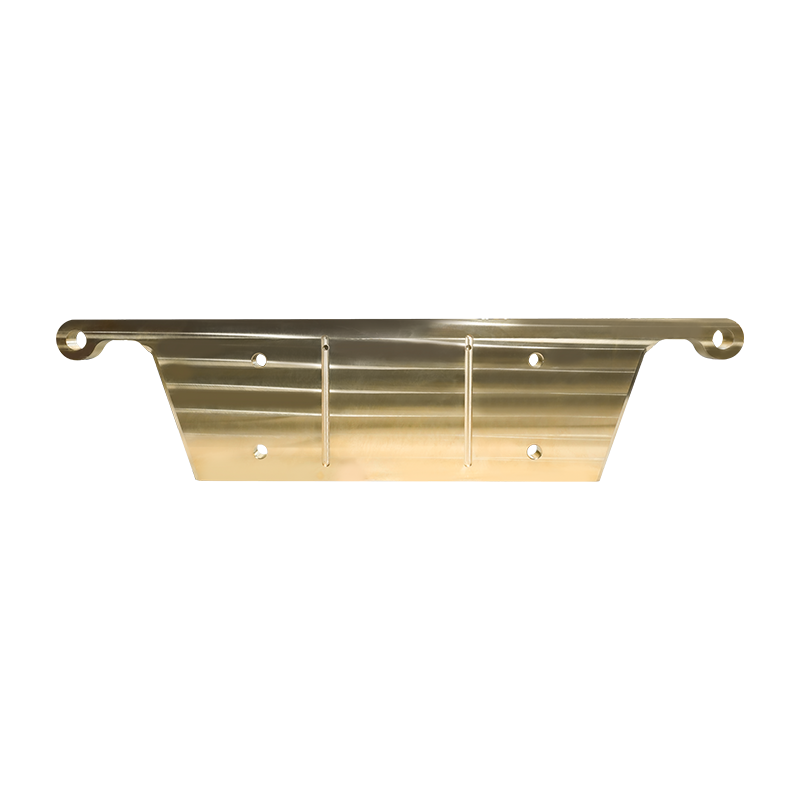
A mässingsplatta används genom att skära, bearbeta eller forma det till funktionella komponenter - såsom slitplattor, lagerytor, tryckbrickor, ventilkroppar och strukturella foder - och sedan installera dessa komponenter i målenheten. Rätt användning börjar med att välja rätt legeringskvalitet (t.ex. C86300, C86200, C36000 eller CAC301), dimensionera plåten enligt din detaljritning, bearbeta den till tolerans och säkra den på plats med lämpliga fästelement eller presspassningsmetoder. Resten av den här guiden täcker varje steg i detalj så att du kan få maximal livslängd från din mässingsplåt.
Att välja rätt mässingsplåt för din applikation
Alla mässingsplåtar fungerar inte lika under belastning. Mässingsplåtar av industrikvalitet tillverkas i flera legeringsbeteckningar, var och en optimerad för olika förhållanden. Att välja fel kvalitet är den enskilt vanligaste orsaken till att komponenter slits ut i förtid.
| Legeringskvalitet | Typisk sammansättning | Nyckelstyrka | Bästa användningsfall |
| C86300 | Cu 60–66 %, Zn bal., Mn 2,5–5 %, Fe 2–4 %, Al 3–7,5 % | Högsta draghållfasthet (~110 ksi) | Kraftiga växlar, slitplåtar för gruvutrustning, högbelastningsbussningar |
| C86200 | Cu 60–66 %, Zn bal., Mn 1,5–3 %, Fe 0,5–2 %, Al 3–7 % | Bra balans mellan styrka och bearbetbarhet | Entreprenadmaskiner delar, strukturella slitfoder |
| C36000 | Cu 60–63 %, Pb 2,5–3,7 %, Zn bal. | Bästa bearbetbarheten av någon mässing | Precisionsventilhus, skruvmaskindelar, beslag |
| CAC301 | Cu 67–72 %, Zn bal., Al 1–2 % | God korrosionsbeständighet i marina miljöer | Fartygsframdrivningskomponenter, tätningsanordningsdelar |
Vanliga industriella mässingsplåtlegeringskvaliteter, egenskaper och rekommenderade applikationer
För gruvutrustning och anläggningsmaskiner — två av de mest krävande miljöerna — C86300 är standardvalet på grund av dess kombination av hög draghållfasthet, slitstyrka och motståndskraft mot stötbelastning. För precisionsbearbetade ventilkomponenter där dimensionell noggrannhet är viktigare än råstyrka, gör C36000:s överlägsna bearbetbarhet den till det praktiska valet.
Kapning och bearbetning av en mässingsplåt till storlek
Mässingsplåtar levereras vanligtvis i platt rektangulärt lager. Innan plattan blir en funktionell del måste den skäras och bearbetas enligt dina exakta ritningsspecifikationer. Mässing är betydligt lättare att bearbeta än stål — C36000 är till exempel klassad till 100 % bearbetbarhet i förhållande till friskärande stål , vilket innebär snabbare cykeltider, mindre verktygsslitage och lägre skrothastigheter.
Rekommenderade skärmetoder
- Bandsåg eller cirkelsåg: Lämplig för raka snitt på plattor upp till 50 mm tjocka. Använd ett blad med 3–6 TPI och måttligt matningstryck för att undvika arbetshärdning.
- CNC fräsning: Idealisk för att producera plana slitplåtar med exakta yttermått och hål. Använd pinnfräsar av hårdmetall vid höga spindelhastigheter (1 500–3 000 RPM för de flesta legeringar).
- CNC-svarvning (för skivor eller ringformer): När mässingsplåten behöver förvandlas till en cylindrisk bussning eller tryckbricka, ger en svarv med hårdmetallskär en utmärkt ytfinish.
- Plasma- eller vattenskärning: Praktiskt för stora plåtar eller komplexa konturer där sågskärning är opraktisk. Waterjet producerar ingen värmepåverkad zon, vilket bevarar materialegenskaperna.
Mål för ytfinish
För lager- och slitplåtsytor, mål en ytjämnhet på Ra 0,8–1,6 µm som en allmän utgångspunkt. Kontaktytor mot härdade stålaxlar drar nytta av en jämnare Ra 0,4 µm finish för att minska inkörningsslitage. Avfetta alltid bearbetade ytor med lösningsmedel före montering.
Primär industriell användning av mässingsplåt
Att förstå hur mässingsplåt används inom olika branscher hjälper dig att planera din egen applikation på rätt sätt. Varje användningsfall kräver en specifik installationsmetod.
Bär plattor och liners
Mässingsslitplattor bultas eller presspassas på strukturytor som utsätts för glidkontakt - till exempel styrytor på grävmaskinsbommar eller bärytor på krossramar. Typisk plåttjocklek i gruvutrustning sträcker sig från 10 mm till 50 mm , beroende på förväntad nötningsbelastning och serviceintervall. Fäst plattan med försänkta fästelement för att hålla den motverkande ytan jämn, och tillåt 0,05–0,15 mm spel per sida mot det passande stålet för termisk expansion.
Tryckbrickor och lagerytor
Skär mässingsplåten till ringformiga skivor för att fungera som tryckbrickor i roterande enheter. Dessa sitter mellan en roterande axelskuldra och en husyta för att hantera axiella belastningar. I entreprenadmaskiner hanterar tryckbrickor av mässing rutinmässigt axiella belastningar som överstiger 50 MPa . Se till att brickans sätena är plana – alla gungningar orsakar kantbelastning som koncentrerar stress och påskyndar slitaget.
Ventilhus och hydrauliska komponenter
Plåtmaterial bearbetas till ventilhus, grenrör och spolhus för hydrauliska system i olje- och gasutrustning och metallurgiska maskiner. Korrosionsbeständigheten hos mässing betyder att ingen ytterligare plätering behövs i de flesta flytande miljöer. Håll invändiga hål inom H7/h6-toleranspassningar för pålitlig tätning mot matchande spolar.
Komponenter för fartygets framdrivnings- och tätningsanordning
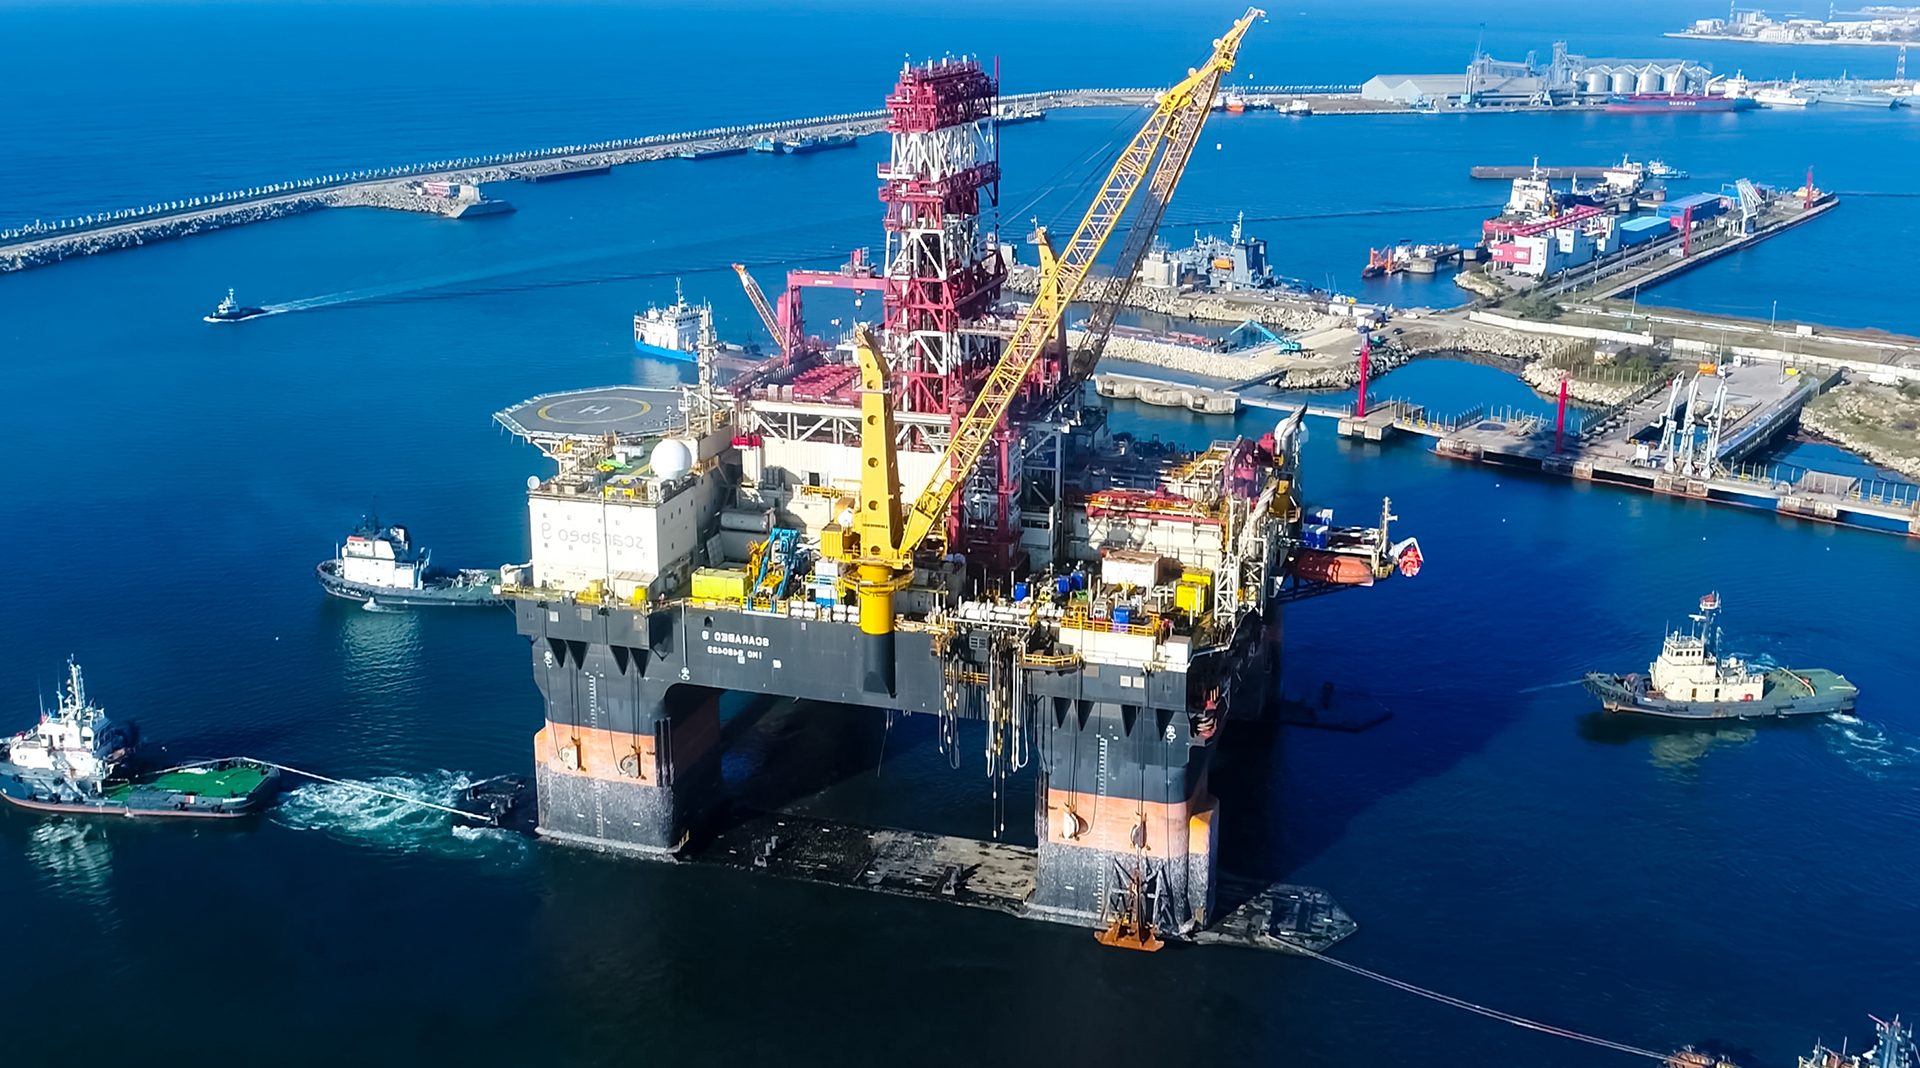
I marina applikationer - fartygsframdrivningssystem, havsborrplattformar och fartygslåslyftutrustning - mässingsplatta bearbetas till tätningsflänsar, styrringar och strukturella slitdelar. Mässings gnistfri egenskap är avgörande här: i miljöer där explosiva gaser kan finnas (som oljetankfartyg eller offshoreplattformar), mässing eliminerar risken för antändning från metall-mot-metall-krock som järnhaltiga komponenter inte kan undvika.
Elektriska och jordningsapplikationer
Mässingsplåt används som elektriska samlingsskenor, jordningsplattor och plintar där både strukturell styvhet och konduktivitet krävs. Mässing har en elektrisk ledningsförmåga på ungefär 28 % IACS (mot 100 % för ren koppar), vilket är tillräckligt för jordning och kortvarig strömfördelning samtidigt som den erbjuder mycket bättre strukturell integritet än kopparplåt.
Installation Bästa praxis för mässingsplåtkomponenter
Korrekt installation avgör om en mässingsplåtkomponent når sin fulla livslängd eller går sönder tidigt. Följ dessa steg oavsett den specifika applikationen:
- Inspektera matchningsytan. Alla grader, skåror eller felinriktning i stålhöljet kommer att överföra spänningskoncentrationer till mässingsplåten. Bearbeta husets hål eller yta till erforderlig tolerans före montering.
- Applicera lämplig smörjning. För lager- och slitplåtsapplikationer, använd en kompatibel olja eller fett som är klassat för driftstemperaturområdet. De flesta mässing-på-stål-applikationer fungerar bra med litiumbaserat fett vid temperaturer upp till 120 °C.
- Använd korrekta interferenspassningar för presspassade delar. Typisk interferens för mässingsbussningar som pressas in i ett stålhus är 0,025–0,075 mm . För lite störningar orsakar irritation; för mycket riskerar att spricka mässingen vid installation.
- Dra åt fästelementen enligt specifikation. För bultade slitplåtar, använd fästelement av rostfritt stål eller höghållfast mässing. Övervridning kan förvränga tunt plåtmaterial och skapa höga fläckar på slitytan.
- Tillåt termisk expansion. Mässing har en termisk expansionskoefficient på ca 19–20 µm/m·°C , jämfört med stål vid cirka 12 µm/m·°C. I högtemperaturapplikationer, designa spelrum för att ta hänsyn till denna skillnad och förhindra bindning.
- Genomför en inkörningsperiod. För nya lagerytor, kör med 30–50 % av nominell belastning under de första timmarna för att tillåta ytorna att bäddas in och skapa en stabil smörjfilm.
Underhåll och inspektion av mässingsplåtkomponenter i drift
Även i krävande miljöer är mässingsplåtkomponenter mycket underhållbara. Att upprätta ett rutininspektionsschema skyddar mot oplanerad stilleståndstid – en enda trasig slitplatta i en gruvtransportör eller byggkran kan stoppa verksamheten i timmar.
Inspektionsintervall
För tunga applikationer (gruvutrustning, entreprenadmaskiner), inspektera slitageplåtar och bussningar i mässing varje gång 500–1 000 drifttimmar . I applikationer med måttlig belastning (olje- och gasventiler, metallurgisk utrustning) är årlig inspektion vanligtvis tillräcklig. Kontrollera efter:
- Slitagedjup: byt ut när plåten är sliten 50 % av dess ursprungliga tjocklek eller när det dimensionella spelrummet överstiger designtoleransen med mer än 0,5 mm.
- Ytskåra: djupa spår (över 0,3 mm djup) indikerar antingen otillräcklig smörjning eller förorening i det passande gränssnittet.
- Korrosionsgropar: sällsynt i standardmiljöer men möjligt i mycket sura eller kloridrika medier. Ytgropar över 1 mm djup garanterar utbyte.
- Fästelementens löshet: vibrationer kan dra tillbaka bultar på slitplåtar. Kontrollera och vrid åt vid varje inspektion.
Påfyllning av smörjmedel
Smörj mässings lagerytor vid varje inspektion. Torkat eller förorenat smörjmedel är den främsta orsaken till accelererat slitage i svängleder och glidstyrningar. Använd en fettspruta för att injicera nytt fett tills du ser en liten pärla med färskt smörjmedel komma ut från avlastningshålen eller kanterna - detta bekräftar att det gamla fettet har förskjutits helt.
Säkerhetsaspekter vid arbete med mässingsplåt
Mässingsplåt är ett av de säkrare metalliska materialen att arbeta med, men några försiktighetsåtgärder gäller under tillverkning och installation:
- Bearbetningsrök: Höghastighets torrbearbetning av mässing kan generera zinkoxidångor. Använd tillräcklig ventilation eller kylvätska för att minimera luftburna partiklar, och bär andningsskydd av typen N95 eller högre i slutna verkstäder.
- Skarpa kanter: Nyskurna mässingsplattkanter är mycket vassa. Grada av alla kanter med fil eller avfasningsverktyg innan du hanterar eller installerar.
- Vikt: Mässing har en densitet på ungefär 8,5 g/cm³ , vilket betyder att en 500 mm × 500 mm × 30 mm platta väger cirka 63 kg. Använd lämplig lyftutrustning för plåtar över 25 kg.
- Fördel utan gnistor: På arbetsplatser i brandfarlig atmosfär (gasbearbetningsanläggningar, offshoreplattformar), använd alltid mässingsplåt istället för stål för komponenter som kan se stötar - mässing kommer inte att gnista och antända omgivande ångor.
Mässingsplåt kontra alternativa material: När ska man välja mässing
Ingenjörer står ibland inför ett val mellan mässingsplåt, bronsplåt, stålplåt eller tekniska polymerer. Mässingsplåt är det rätta valet när din applikation kräver en specifik balans av egenskaper som inget enskilt alternativ ger fullt ut.
| Egendom | Mässingsplatta | Plåtbronsplatta | Kolstålplatta |
| Bearbetningsbarhet | Utmärkt | Bra | Måttlig |
| Korrosionsbeständighet | Hög | Mycket hög | Låg (rostar) |
| Draghållfasthet (MPa) | 450–760 | 310–480 | 400–550 |
| Icke-gnistgivande | Ja | Ja | Nej |
| Kostnad (relativ) | Måttlig | Högre | Lägre |
| Bärande egenskaper | Mycket bra | Utmärkt | Stackars |
Jämförelse av mässingsplåt mot vanliga alternativa plåtmaterial för industriell komponenttillverkning
Välj mässingsplåt när du behöver korrosionsbeständighet, goda lageregenskaper och bearbetbarhet till en lägre kostnad än brons - särskilt i entreprenadmaskiner, olje- och gasutrustning och marina strukturella tillämpningar. Där extrema lagerprestanda är prioritet, kan plåt av tennbrons motivera dess högre kostnad. Där budget är den primära begränsningen och korrosion inte är ett problem, kan kolstål fungera, men kommer att kräva ytbehandlingar och oftare utbyte.