"Sticking" hänvisar till det allvarliga felet där kontaktytorna på maskredskap och masken håller ihop efter fel, vilket orsakar ett tillfälligt stopp i överföringen. Detta fenomen påverkar överföringseffektiviteten och utrustningens säkerhet allvarligt och orsakas vanligtvis av följande nyckelfaktorer:
Smörjningsfel och förstörelse av oljefilm
Snäckdrev är starkt beroende av en smörjoljefilm. När smörjsystemet misslyckas eller fettets viskositet är felaktig (t.ex. vid användning av vanligt fett i lågtemperaturmiljöer), kan kontaktytorna på snäckväxeln och snäckan inte bilda en tillräckligt tjock hydrodynamisk oljefilm. Efter att oljefilmen lossnat kommer metallytorna i direkt kontakt, friktionen ökar dramatiskt, vilket leder till en kraftig ökning av lokal temperatur och fastnar.
För hög temperatur som leder till mjukgörande material
När smörjoljefilmen försvinner eller brister stiger kontakttemperaturen mellan snäckväxeln och snäckan snabbt. Höga temperaturer gör att metallen på ytan av snäckväxelns tänder mjuknar eller glödger, vilket gör det lättare för metallen att fästa vid snäckan och därmed bildas vidhäftning.
Missmatch mellan materialhårdhet och ytråhet
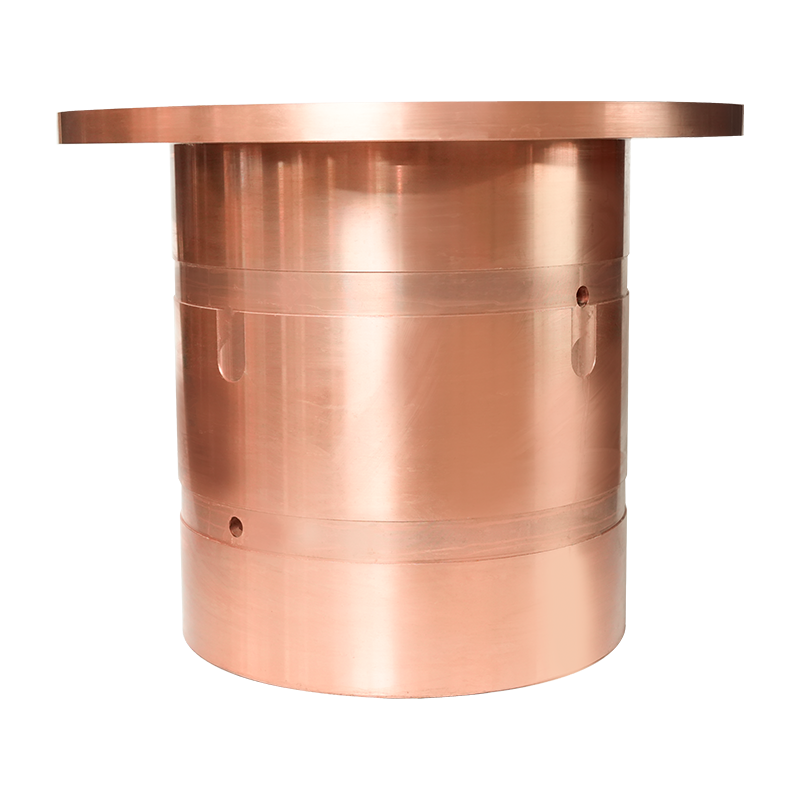
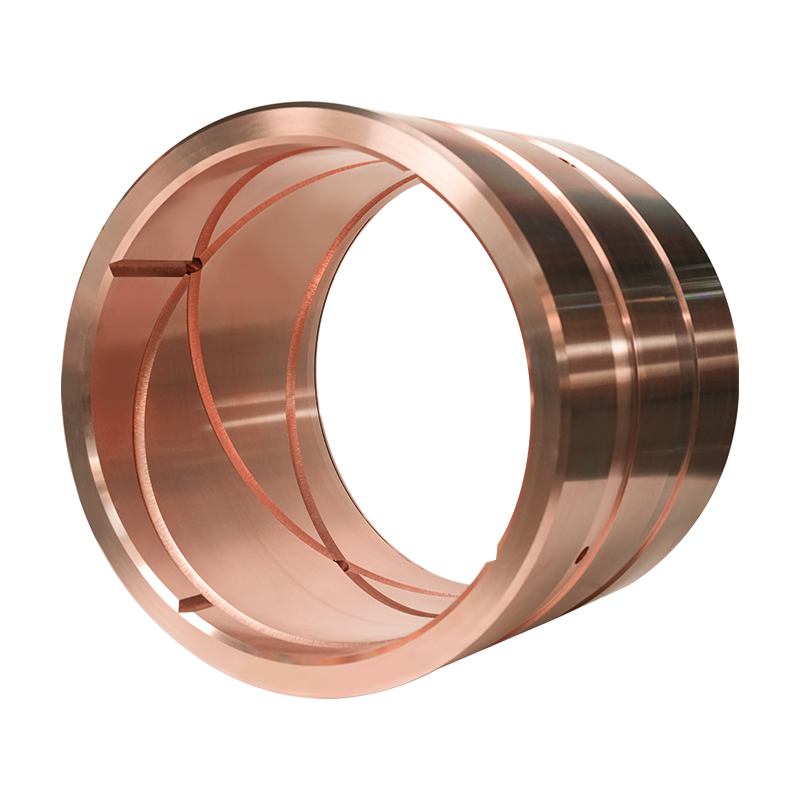
Snäckväxelmaterialet är vanligtvis mjukare (t.ex. kopparlegering), medan snäckmaterialet är hårdare. Om snäckväxelns ythårdhet är otillräcklig eller ytjämnheten är för hög, är snäckväxelns tänder benägna att få grop eller slitage under hög belastning, vilket leder till metallvidhäftning under hög temperatur och högt tryck. Därför är förbättring av materialhårdhet och ytfinish en viktig åtgärd för att förhindra vidhäftning.
Fysisk skada från främmande föroreningar
Även om vidhäftning huvudsakligen är ett termiskt vidhäftningsfenomen, kan fysisk påverkan från föroreningar (såsom svetsslagg, järnspån och andra hårda partiklar) skada oljefilmen och orsaka lokal skada, vilket kan förvärra den termiska vidhäftningen.